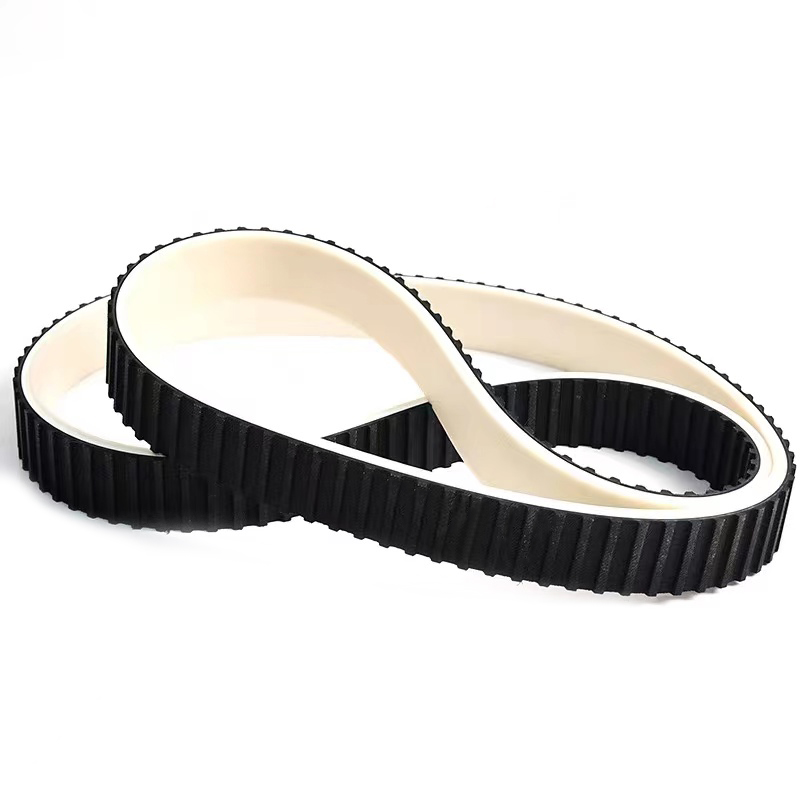
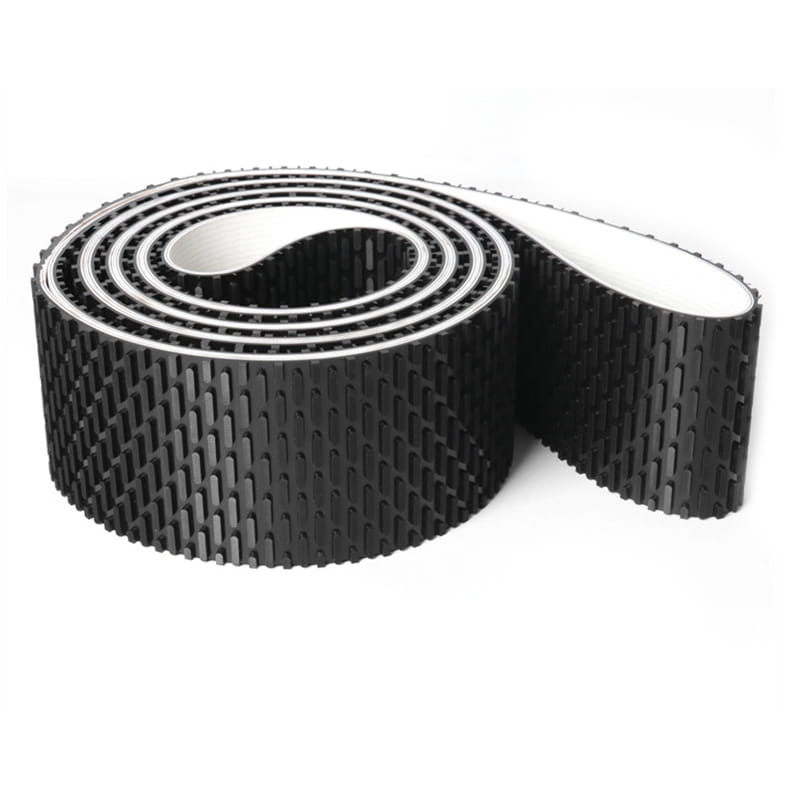
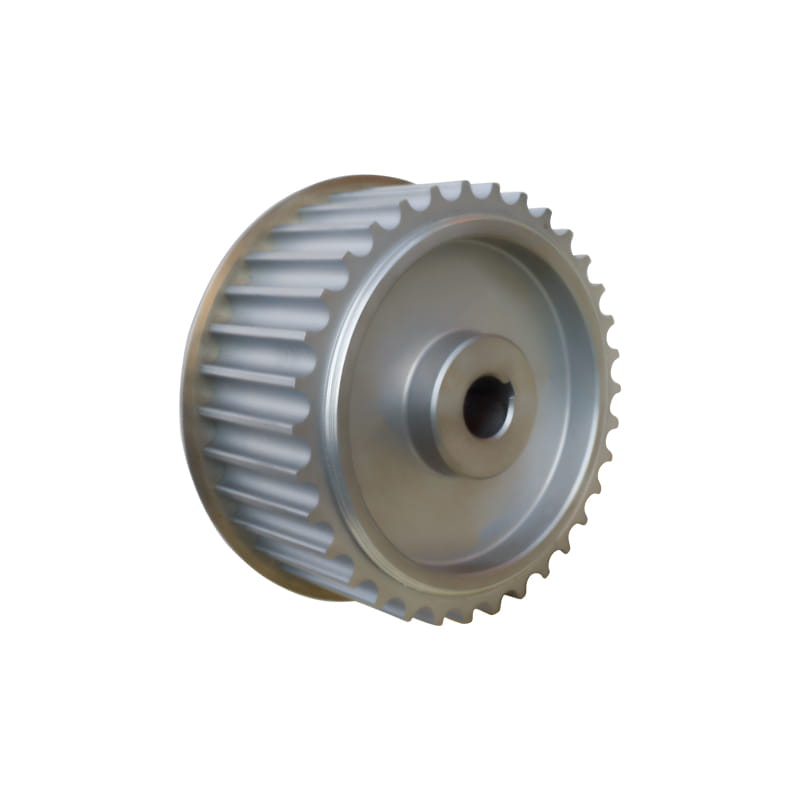
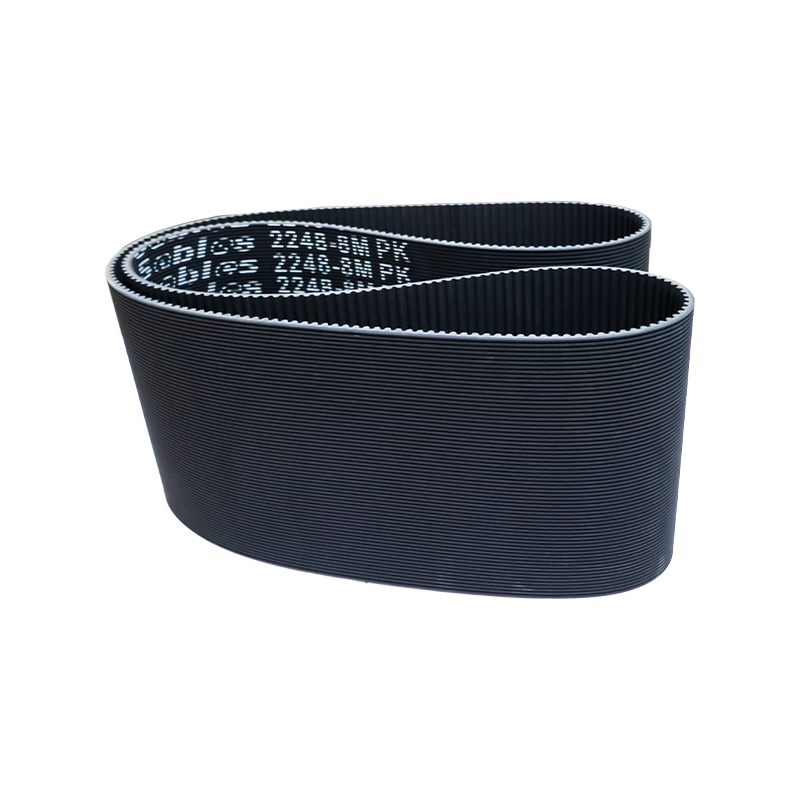
একটি বেল্ট যা একটি মেশিন ফ্রেমের মাধ্যমে থ্রেড করতে হয়, বা গিয়ারবক্স এবং পুলিগুলি ইতিমধ্যেই বোল্ট হয়ে যাওয়ার পরে যুক্ত হতে হয়, এটি একটি খোলা প্রান্তের HTD টাইমিং বেল্ট। এটি একটি সোজা দৈর্ঘ্য হিসাবে আসে, একটি লুপ নয়, এবং জয়েন্টটি মেশিনে তৈরি করা হয়। এটি তার সম্পূর্ণ মূল্য, এবং এটি তার সম্পূর্ণ ঝুঁকি, কারণ একটি ওপেন এন্ড ড্রাইভ প্রায় কখনই দাঁতে ব্যর্থ হয় না। এটি স্প্লাইসে ব্যর্থ হয়।
স্পেসিফিকেশনের সংক্ষিপ্ত উত্তর: টর্ক এবং কপিকল দাঁতের গণনা থেকে HTD পিচ বেছে নিন, শ্যাফটে যে পুলি থাকে তা থেকে নয়; কপিকল মুখের বিরুদ্ধে প্রস্থ নিশ্চিত করুন; কেউ বেল্ট কাটার আগে কর্ড এবং জয়েন্টের ধরন নির্ধারণ করুন; এবং যৌথ দক্ষতাকে ড্রাইভের আসল রেটিং হিসাবে বিবেচনা করুন। আপনি যদি একই পিচ এবং প্রস্থের একটি অন্তহীন বেল্টের সম্পূর্ণ ক্যাটালগ টর্ক বহন করার জন্য একটি খোলা প্রান্তের বেল্ট আশা করেন, তাহলে সংখ্যাগুলি আপনাকে হতাশ করবে।
শেষ HTD মানে কি: খোলা দৈর্ঘ্য, একটি লুপ নয়
HTD মানে হাই টর্ক ড্রাইভ, 2 মিমি, 3 মিমি, 5 মিমি, 8 মিমি, 14 মিমি এবং 20 মিমি পিচের চারপাশে তৈরি বক্ররেখার দাঁত প্রোফাইলের একটি পরিবার। গোলাকার দাঁত একটি ট্র্যাপিজয়েডাল দাঁতের চেয়ে পুলির খাঁজের গভীরে থাকে, তাই এটি প্রতি মিলিমিটার প্রস্থে বেশি ভার বহন করে এবং গতিতে কম দাঁতের হস্তক্ষেপের সাথে চলে।
শেষ শব্দটি দুটি ভিন্ন পরিস্থিতিকে কভার করে, এবং সেগুলিকে মিশ্রিত করার পিছনে রয়েছে ভুল আদেশের একটি ভাল অংশ:
- খোলা প্রান্ত বা খোলা প্রান্ত: বেল্টটি একটি রৈখিক দৈর্ঘ্যে সরবরাহ করা হয় এবং সাইটে বন্ধ করা হয়, একটি রাবার বেল্ট ভালকানাইজ করে বা একটি পলিউরেথেন ঢালাই করে।
- এন্ড ফিক্সেশন: লিনিয়ার অ্যাকচুয়েটর বা রেসিপ্রোকেটিং ড্রাইভে, উভয় বেল্টের প্রান্ত একটি ক্যারেজে আটকানো হয়, তাই ক্ল্যাম্প প্লেট এবং হোল প্যাটার্ন বেল্টের মতোই গুরুত্বপূর্ণ।
- অন্তহীন: কোনো জয়েন্ট ছাড়াই একটি লুপ হিসেবে ঢালাই করা একটি বন্ধ লুপ। এটি একই পণ্য নয় এবং একটি খোলা প্রান্তের বেল্ট প্রতিস্থাপন করতে পারে না যেখানে ফ্রেমটি বিভক্ত করা যায় না।
একটি রাবার বেল্টের জন্য যোগ সাধারণত একটি ভালকানাইজড আঙ্গুলের স্প্লাইস হয়। পলিউরেথেনের জন্য এটি সাধারণত একটি উত্তপ্ত প্রেসে তৈরি একটি ফিউজড ওয়েল্ড, যার কারণে PU ওপেন এন্ড বেল্টগুলি পরিষ্কার, উচ্চ গতির যন্ত্রপাতিগুলিতে সাধারণ যেখানে একটি রাবার স্প্লাইস গরম হয়।
 স্প্লিসড এবং ওয়েল্ডেড ড্রাইভের জন্য টাইমিং বেল্ট খুলুন রাবার ভলকানাইজড বা পলিউরেথেন ওয়েল্ডেড জয়েন্টের জন্য খোলা টাইমিং বেল্ট সিরিজ; একটি ড্রাইভ নির্বাচন করার আগে বেল্ট নির্মাণ এবং দাঁত প্রোফাইল তুলনা করুন। পণ্য দেখুন →
HTD পিচ নির্বাচন: যেখানে 5M, 8M এবং 14M আসলে ফিট
নীচের টেবিলটি একটি প্রারম্ভিক ফিল্টার, একটি ডেটাশিট নয়৷ প্রামাণিক চিত্র হল বেল্ট মেকারের ক্যাটালগে আপনার পুলি দাঁতের গণনা, আপনার গতি এবং আপনার দায়িত্ব চক্রের ক্যাটালগে দাঁতের লোড। যদি একটি পিচ টেবিলে প্রান্তিক দেখায় তবে এটি পরিষেবাতে প্রান্তিক। HTD প্রোফাইল কিভাবে STD এবং GT-এর সাথে তুলনা করে তার পটভূমির জন্য দেখুন কিভাবে HTD, STD এবং GT দাঁতের ধরন আলাদা .
নির্দেশক HTD পিচ রেঞ্জ। আপনার গতি এবং লোড প্রোফাইলের জন্য বেল্ট প্রস্তুতকারকের ডেটার বিপরীতে অনুমোদিত দাঁত লোড, ন্যূনতম পুলি দাঁত এবং উপলব্ধ প্রস্থ নিশ্চিত করুন। | পিচ | দাঁত প্রতি দৈর্ঘ্য ধাপ | সাধারণ প্রস্থ | সাধারণ দায়িত্ব | যেখানে দেখা যাচ্ছে |
| 3M | 3 মিমি | 6, 9, 15 মিমি | আলো | ইন্সট্রুমেন্ট ড্রাইভ, ছোট স্লাইডার, হালকা প্যাকেজিং হেড |
| 5M | 5 মিমি | 9, 15, 25 মিমি | আলো to medium | টেক্সটাইল উইন্ডার, প্রিন্টিং ইনফিড, ছোট পরিবাহক |
| 8M | 8 মিমি | 20, 30, 50, 85 মিমি | মাঝারি থেকে ভারী | মুদ্রণ, কাঠের কাজ, প্যাকেজিং লাইন, পাম্প ড্রাইভ |
| 14M | 14 মিমি | 40, 55, 85, 115 মিমি | ভারী | মেশিন টুলস, মিক্সার, বড় পরিবাহক |
| 20M | 20 মিমি | 115, 170 মিমি | খুব ভারী | মিল, ভারী প্ল্যান্ট ড্রাইভ, বাল্ক হ্যান্ডলিং |
8M হল বেশিরভাগ শিল্প কারখানায় কাজের ঘোড়া, এবং এটি এমন একটি পিচ যেখানে ওপেন এন্ড স্টক বিভিন্ন প্রস্থের মধ্যে খুঁজে পাওয়া সবচেয়ে সহজ। যদি আপনার ড্রাইভ টর্কের উপর 5M এবং 8M এর মধ্যে বসে থাকে, তাহলে একটি পিচের উপরে যাওয়া এবং প্রস্থ রাখা একই পিচে একটি প্রস্থ উপরে যাওয়ার চেয়ে সাধারণত সস্তা, কারণ সরু পুলিগুলি সারিবদ্ধ করা সহজ এবং বেল্ট আরও ভাল ট্র্যাক করে।
যৌথ শক্তি ড্রাইভের আসল রেটিং সেট করে
একটি ভালকানাইজড আঙুলের স্প্লাইস দুটি বেল্টের প্রান্তকে আঙ্গুলের মধ্যে আন্তঃলক করে কেটে, আনভালকানাইজড রাবার যোগ করে এবং তাপের নিচে চাপ দিয়ে কাজ করে। টেনসিল কর্ডগুলি সেই স্প্লাইসের মাধ্যমে অবিচ্ছিন্ন থাকে না, তাই জয়েন্টটি কর্ডের মাধ্যমে নয় বরং রাবারের মাধ্যমে শিয়ারে লোড বহন করে। ব্যবহারিক যুগ্ম কার্যকারিতা সাধারণত অন্তহীন বেল্ট রেটিং-এর অনেক নিচে চলে যায় এবং একটি ভালো স্প্লাইস এবং একটি ছুটে আসা একটির মধ্যে ছড়িয়ে পড়ে।
ডিজাইনের ক্ষেত্রে এর অর্থ কী:
- লিখিতভাবে একটি যৌথ দক্ষতা চিত্রের জন্য জিজ্ঞাসা করুন এবং এটিতে ড্রাইভের আকার দিন, তারপর সেই হ্রাসকৃত চিত্রের উপরে আপনার পরিষেবা ফ্যাক্টর প্রয়োগ করুন।
- জয়েন্টটিকে স্ল্যাক সাইডে এবং দীর্ঘতম সোজা রানে রাখুন। কখনই এমন লেআউট ডিজাইন করবেন না যেখানে স্প্লাইসটিকে প্রতিটি চক্রের লোডের মধ্যে একটি ছোট পুলির উপর দিয়ে যেতে হবে।
- রাতারাতি টেনশনের মধ্যে একটি ছোট পুলিতে জয়েন্টের সাথে বসে মেশিনটিকে পার্কিং এড়িয়ে চলুন, কারণ সেই স্থানে ক্রেপ এবং তাপ জমা হয়।
- আগমনের সময় স্প্লাইস পরীক্ষা করুন: জয়েন্ট জুড়ে একটি মিলিমিটারের কয়েক দশমাংশের একটি ধাপ স্বাভাবিক, একটি দৃশ্যমান রিজ বা একটি ফাঁপা নয়। জয়েন্টে বিস্তৃত পাঁচটি দাঁত জুড়ে পিচটি পরিমাপ করুন এবং জয়েন্ট থেকে দূরে একই পরিমাপের সাথে তুলনা করুন।
দৈর্ঘ্য এবং কাট ভাতা নিশ্চিত করা
একটি দুটি পুলি ড্রাইভের জন্য, আপনার প্রয়োজন পিচের দৈর্ঘ্য হল L = 2C 1.571 (D d) (D - d)(D - d) / (4C), যেখানে C হল কেন্দ্রের দূরত্ব এবং D এবং d হল বড় এবং ছোট পুলিগুলির পিচ ব্যাস। পিচের ব্যাস হল দাঁতের গণনাকে পিচ দিয়ে গুন করলে 3.1416 দ্বারা ভাগ করা হয়, পুলির বাইরের ব্যাস নয়।
একটি কাজের উদাহরণ: 8 মিমি পিচ, 60 দাঁত 30 দাঁত চালায়, কেন্দ্রের দূরত্ব 500 মিমি। পিচের ব্যাস হল 152.8 মিমি এবং 76.4 মিমি, যা প্রায় 1363 মিমি পিচের প্রয়োজনীয় দৈর্ঘ্য দেয়। একটি ঢালাই লুপের জন্য আপনি 170 দাঁত, বা 1360 মিমি ধাপে যাবেন। একটি ওপেন এন্ড বেল্টের জন্য আপনি সেই দৈর্ঘ্য এবং স্প্লাইস অ্যালাউন্সে কাটবেন, যা সাধারণত এক থেকে দুই পিচ এবং সরবরাহকারীর দ্বারা ব্যবহৃত স্প্লাইসের দৈর্ঘ্য এবং যোগদানের পরে সমাপ্ত দৈর্ঘ্য যা নিশ্চিত করতে হবে।
দুই সহনশীলতা সিদ্ধান্ত নেয় চাকরি চলে কিনা। যোগ করা বেল্টগুলি ছাঁচে তৈরি লুপের তুলনায় একটি বিস্তৃত পিচ দৈর্ঘ্য সহনশীলতা ধারণ করে, তাই লেআউটে বেল্টের দৈর্ঘ্যের কমপক্ষে 1.5 শতাংশ ছেড়ে দিন। রাবার বেল্টগুলি পরিষেবার প্রথম সপ্তাহগুলিতেও দীর্ঘায়িত হয়, এবং একটি ড্রাইভ যেখানে কোনও অলস এবং স্লটেড মোটর মাউন্ট নেই তাতে কেবলমাত্র কয়েক মিলিমিটার সামঞ্জস্য দিতে হয়।
ইনস্টলেশন, টান এবং শেষ ক্ল্যাম্পিং
প্রথম প্রান্তিককরণ. কেন্দ্রের দূরত্বের 100 মিমি প্রতি প্রায় 0.25 মিমি এবং অর্ধ ডিগ্রির নিচে কৌণিক মিসলাইনমেন্টের মধ্যে খাদ সমান্তরালতার লক্ষ্য করুন। একটি বেল্ট যা মিস্যালাইনমেন্টের বিরুদ্ধে লড়াই করছে দাঁতে কোনো কষ্ট দেখানোর আগে তার নিজের প্রান্ত পরে যাবে।
টেনশনের জন্য, ডিফ্লেকশন পদ্ধতিটি ব্যবহার করুন: বেল্টটি স্প্যানের প্রায় 1.6 শতাংশ ডিফ্লেক্ট না হওয়া পর্যন্ত মাঝামাঝি স্প্যানে টিপুন, তাই এক মিটার স্প্যানে 16 মিমি, এবং সেই পিচ এবং প্রস্থের জন্য সরবরাহকারীর চিত্রের সাথে প্রয়োজনীয় শক্তির তুলনা করুন। 24 থেকে 48 ঘন্টা ড্রাইভ চালান, তারপর আবার টেনশন করুন। খোলা প্রান্তের বেল্টগুলি স্প্লাইসে পাশাপাশি শরীরের সাথে স্থির হয় এবং প্রথম পুনরায় উত্তেজনা ঐচ্ছিক নয়।
একটি রৈখিক অক্ষে, বাতা হল দুর্বল বিন্দু যা মানুষ ভুলে যায়। বেল্টের বডির মতো অন্তত পুরু একটি ক্ল্যাম্প প্লেট ব্যবহার করুন, দাঁতের পাশে একটি দানাদার মুখ দিয়ে আঁকড়ে ধরুন যাতে সেরেশানে দাঁত বসে যায় এবং বেল্টের প্রান্তে চিমটি না করে প্লেটের মধ্য দিয়ে বোল্ট করুন। একটি রৈখিক বেল্টকে 2 থেকে 5 শতাংশ প্রি-টেনশন করুন যাতে ক্যারেজ রিভার্সালে পিছিয়ে না যায় এবং প্রথম শিফটের পরে আবার ক্ল্যাম্প বোল্টগুলি পরীক্ষা করুন।
ব্যর্থতা সংকেত মূল্য লগিং
বেশিরভাগ ওপেন এন্ড ব্যর্থতা লাইন থামার আগেই নিজেদের ঘোষণা করে। একটি সাধারণ লগ রাখুন এবং এটি পড়ুন:
- স্প্লাইস প্রান্তে একটি পাতলা অন্ধকার লাইন হল জয়েন্ট বিচ্ছেদের শুরু, এবং এটি নিরাময় করবে না।
- ওভারলোড করার জন্য দাঁতের মূল ক্র্যাকিং পয়েন্ট বা সেই পিচের জন্য ন্যূনতম দাঁত গণনার নীচে একটি পুলি।
- ভগ্নপ্রায় প্রান্তের অর্থ হল মিসলাইনমেন্ট বা একটি ফ্ল্যাঞ্জ ঘষা, খারাপ রাবার নয়।
- চকচকে, চকচকে দাঁতের ফ্ল্যাঙ্কগুলি টান এবং পিছলে যাওয়া নির্দেশ করে, যা খাঁজের তাপমাত্রা দ্রুত বাড়ায়।
- পুলির খাঁজে জমে থাকা ধুলো কার্যকর পিচ পরিবর্তন করে এবং উভয় অংশই পরিধান করে।
- টেক-আপ রেঞ্জের বাইরে লম্বা হওয়া মানে বেল্ট শেষ হয়ে গেছে, এমনকি দাঁতগুলো দেখতেও ভালো।
ম্যাচিং বেল্ট, পুলি এবং উপাদান
রাবার এইচটিডি বেল্টগুলি সাধারণ শিল্প ড্রাইভের জন্য উপযুক্ত, তাপ এবং মাঝে মাঝে তেলের কুয়াশা সহ্য করে এবং বড় পিচগুলির জন্য ব্যবহারিক পছন্দ যেখানে একটি ভালকানাইজড স্প্লাইস সঠিকভাবে তৈরি করা যায়। যেখানে সম্ভব সেখানে বেল্ট এবং কপিকল জোড়া হিসাবে কিনুন, কারণ দাঁতের যে ফর্মটি খাঁজের সাথে মেলে না তা কয়েক সপ্তাহের মধ্যে একটি ভাল বেল্ট পরে যাবে।
 শিল্প পজিশনিং এবং ট্রান্সমিশনের জন্য রাবার সিঙ্ক্রোনাস বেল্ট গ্লাস-ফাইবার কর্ড, ক্লোরোপ্রিন বডি এবং নাইলন দাঁতের আচ্ছাদন সহ রাবারের টাইমিং বেল্ট, পজিশনিং, কনভেয়িং এবং সাধারণ শিল্প ড্রাইভের জন্য অনেক প্রোফাইলে দেওয়া হয়। পণ্য দেখুন →
পলিউরেথেন ওপেন এন্ড বেল্টগুলি পরিষ্কার কক্ষ, খাদ্য সংলগ্ন লাইন, উচ্চ গতির স্পিন্ডেল এবং ড্রাইভ যা দ্রাবক দেখতে পায় তার জন্য আরও উপযুক্ত। তারা ভালকানাইজের পরিবর্তে ঢালাই করে, তারা দৈর্ঘ্য ভালভাবে ধরে রাখে এবং তারা ঘর্ষণ প্রতিরোধ করে, তবে তাপ এবং রুক্ষ পুলিতে শুকিয়ে চলার জন্য তাদের কম সহনশীলতা রয়েছে।
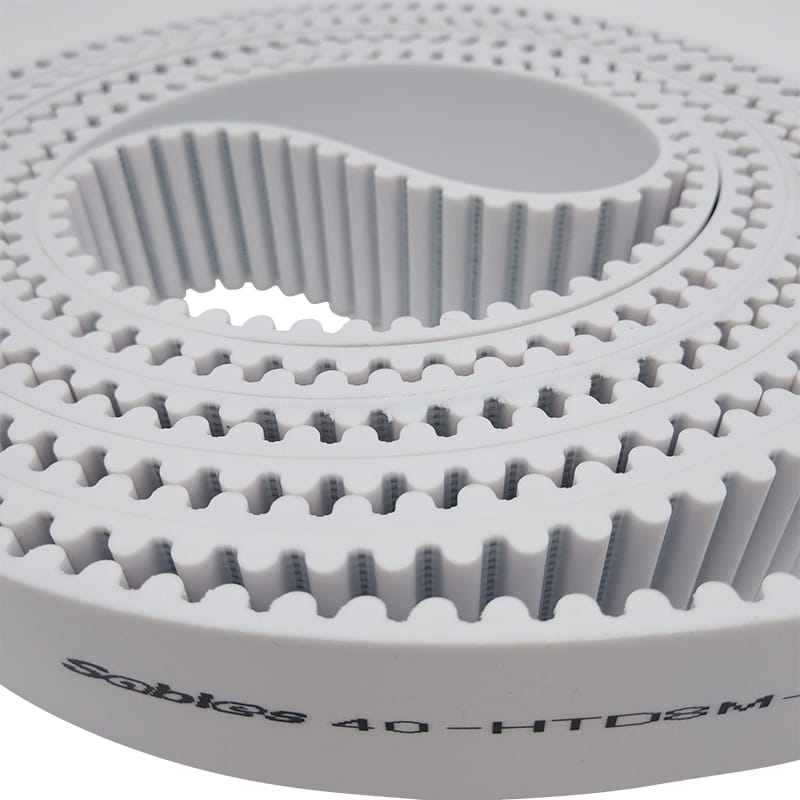 পরিষ্কার, উচ্চ গতির ট্রান্সমিশনের জন্য পলিউরেথেন সিঙ্ক্রোনাস বেল্ট ওয়্যার বা কেভলার কর্ড সহ PU টাইমিং বেল্ট, স্থিতিশীল দৈর্ঘ্য, কম শব্দ এবং পরিধান প্রতিরোধের, পরিবহণ, অবস্থান এবং উচ্চ-গতির যন্ত্রপাতি পরিষ্কারের জন্য উপযুক্ত। পণ্য দেখুন →
যেখানে শুল্কটি সত্যিকারের বিশ্রী, যেমন একটি জয়েন্ট যা একটি ছোট পুলি পাস করতে হবে বা একটি প্রস্থ যা কোনও স্ট্যান্ডার্ড ছাঁচকে কভার করে না, একটি বিশেষ প্রক্রিয়াজাত বেল্ট সাধারণত একটি স্টক আইটেমের চারপাশে ড্রাইভটিকে পুনরায় ডিজাইন করার চেয়ে সস্তা।
কি ইনকোয়ারি করা
সমস্ত ওপেন এন্ড বেল্ট বিরোধের অর্ধেকই স্পেসিফিকেশন বিরোধ। একটি সম্পূর্ণ তদন্ত তাদের সরিয়ে দেয়:
- পিচ উপাধি এবং, যদি জানা যায়, পুলি দাঁত গণনা।
- উভয় পুলির পিচ ব্যাস, পরিমাপ করা বা গণনা করা, বাইরের ব্যাস নয়।
- বেল্টের প্রস্থ এবং পুলির ব্যবহারযোগ্য মুখের প্রস্থ।
- যোগদানের পর খোলা দৈর্ঘ্য সরবরাহ করা হয়েছে, অথবা পিচের দৈর্ঘ্য সমাপ্ত হয়েছে। আপনি কোনটি উদ্ধৃত করছেন বলুন।
- জয়েন্ট টাইপ প্রয়োজন এবং আপনি যে যৌথ দক্ষতার জন্য ডিজাইন করছেন।
- কর্ড টাইপ এবং ব্যাকিং, বিশেষ করে PU বেল্টে।
- পরিবেষ্টিত এবং চলমান তাপমাত্রা, প্লাস যেকোন তেল, ধুলো বা ওয়াশডাউন এক্সপোজার।
- মেশিন, অক্ষ এবং চক্রের হার, তাই সরবরাহকারী শুল্কের বিরুদ্ধে পিচ চেক করতে পারে।
একটি ওপেন এন্ড এইচটিডি বেল্ট একটি সাউন্ড ইঞ্জিনিয়ারিং পছন্দ যতক্ষণ না স্প্লাইসটিকে ডিজাইনের অংশ হিসাবে বিবেচনা করা হয় এবং পরবর্তী চিন্তা হিসাবে নয়। পিচ ঠিক করুন, জয়েন্টের জন্য ডিরেট করুন, লেআউটে টেক আপ করুন এবং দৌড়ানোর পরে আবার টেনশন করুন। এই চারটি কাজ করুন এবং জয়েন্ট আপনার জন্য সিদ্ধান্ত নেওয়ার পরিবর্তে বেল্টটি তার স্বাভাবিক পরিধান জীবনে পৌঁছে যাবে। আপনি যদি এখনও প্রোফাইল এবং উপকরণ তুলনা করছেন, বেল্ট এবং কপিকল পরিসীমা আপনি অঙ্কন ঠিক করার আগে খোলা দৈর্ঘ্যে কি উপলব্ধ আছে তা পরীক্ষা করার জন্য একটি যুক্তিসঙ্গত জায়গা৷৷