একটি ঢালাই লোহা পুলি প্রতিস্থাপন খুব কমই শুধুমাত্র বাইরের ব্যাস মেলে একটি ব্যাপার. একটি প্যাকেজিং প্ল্যান্ট সম্প্রতি একটি বার্ধক্যজনিত ড্রাইভের জন্য একটি 250 মিমি টু-গ্রুভ ঢালাই লোহার শেভ অর্ডার করেছে, এটি একটি সপ্তাহান্তে শাটডাউনের সময় লাগানো হয়েছে, এবং এখনও দ্বিতীয় শিফটে বেল্ট চিৎকার করছে। বোর সঠিক ছিল. খাঁজ কোণ ছিল না, তাই বেল্টটি খুব গভীরে বসেছিল, গ্রিপ হারিয়েছিল এবং টর্কের পরিবর্তে তাপ তৈরি করেছিল। ঢালাই লোহার পুলিগুলি কাগজে সহজ দেখায়, কিন্তু যে বিবরণগুলি নির্ধারণ করে যে একটি ড্রাইভ বছরের পর বছর ধরে শান্তভাবে চলে নাকি তাড়াতাড়ি ব্যর্থ হয় তা হল টেপ পরিমাপ পরীক্ষা করা যায় না।
প্রায় 35 মি/সেকেন্ড রিম গতির নিচে চলমান বেশিরভাগ শিল্প ড্রাইভের জন্য, ধূসর ঢালাই লোহা একটি পুলির জন্য ব্যবহারিক প্রথম পছন্দ হিসাবে রয়ে গেছে। কারণগুলি ঐতিহ্যগত নয় বরং যান্ত্রিক: কম্পন স্যাঁতসেঁতে, খাঁজ পরিধান প্রতিরোধ, তাপ অপচয় এবং সহজ মেশিনিং। ইস্পাত এবং অ্যালুমিনিয়ামের তাদের জায়গা রয়েছে, তবে সেই জায়গাগুলি বেশিরভাগ ক্যাটালগের পরামর্শের চেয়ে সংকীর্ণ।
কেন কাস্ট আয়রন এখনও ব্যবহারিক ডিফল্ট
ধূসর লোহা, ফ্লেক গ্রাফাইট উপাদান যা বেশিরভাগ শিল্প শেভের জন্য ব্যবহৃত হয়, তিনটি বৈশিষ্ট্য নিয়ে আসে যা একটি বেল্ট ড্রাইভে সরাসরি গুরুত্বপূর্ণ।
প্রথমটি স্যাঁতসেঁতে। গ্রাফাইট ফ্লেক্স ধাতব ম্যাট্রিক্সকে বাধা দেয় এবং কম্পনকে অল্প পরিমাণে অভ্যন্তরীণ ঘর্ষণে রূপান্তর করে। একটি বেল্ট ড্রাইভে এটি কম শব্দ, কম বেল্ট ফ্ল্যাপ এবং বেল্ট টেনসিল কর্ডের ধীর ক্লান্তি হিসাবে দেখায়। ইস্পাত pulleys রিং এবং বরাবর কম্পন পাস. ঢালাই লোহা এটি শোষণ করে।
দ্বিতীয়টি খাঁজ পরিধান প্রতিরোধের। গ্রাফাইট যোগাযোগের পৃষ্ঠে শুষ্ক লুব্রিকেন্ট হিসাবেও কাজ করে, যে কারণে ঢালাই লোহার খাঁজগুলি একই দায়িত্বে অ্যালুমিনিয়ামের খাঁজের চেয়ে বেশি সময় ধরে রাখে। একটি V-বেল্ট শীভ যা কয়েক ডিগ্রি খাঁজ কোণ হারায় তা পিছলে যেতে শুরু করে, স্লিপ তাপ উৎপন্ন করে এবং তাপ বেল্টের আয়ু কমিয়ে দেয়।
তৃতীয়টি হল তাপীয় আচরণ। ঢালাই লোহা বেল্টের যোগাযোগের জায়গা থেকে তাপকে ভালভাবে দূরে সরিয়ে দেয় এবং একটি স্লিপিং বেল্ট তৈরি করে এমন তাপমাত্রায় এর আকৃতি ধরে রাখে। অ্যালুমিনিয়াম দ্রুত তাপ সঞ্চালন করে, কিন্তু এর খাঁজগুলো একই লোডের নিচে অনেক তাড়াতাড়ি বিকৃত হয়ে যায়।
বাণিজ্য বন্ধ ভঙ্গুরতা. ধূসর লোহার খুব কম প্রসারণ আছে, তাই এটি শক লোড বা গুরুতর ভুল সংযোজন সহ্য করে না। যদি একটি জ্যাম তাত্ক্ষণিকভাবে চালিত মেশিনটি বন্ধ করে দেয়, একটি পাতলা-রিমযুক্ত ধূসর লোহার পুলি ফাটতে পারে। যেখানে শক লোডিং স্বাভাবিক, সেখানে নমনীয় লোহা সঠিক আপগ্রেড, এবং এটি প্রায় সহজে মেশিন।
ধূসর লোহা, নমনীয় আয়রন, ইস্পাত এবং অ্যালুমিনিয়ামের তুলনা
সাধারণ কপিকল উপকরণের জন্য নির্দেশক সম্পত্তি রেঞ্জ। একটি নকশা চূড়ান্ত করার আগে ফাউন্ড্রি বা পুলি সরবরাহকারীর সাথে সঠিক গ্রেড এবং তাপ চিকিত্সা নিশ্চিত করুন। | উপাদান | সাধারণ প্রসার্য শক্তি | প্রসারণ | সবচেয়ে উপযুক্ত | প্রধান সীমাবদ্ধতা |
| ধূসর লোহা | 200 থেকে 300 MPa | ১ শতাংশের নিচে | সাধারণ ভি-বেল্ট, ফ্ল্যাট বেল্ট এবং হালকা টাইমিং ড্রাইভ যেখানে ড্যাম্পিং গুরুত্বপূর্ণ | ভঙ্গুর, কম শক প্রতিরোধের |
| নমনীয় লোহা | 400 থেকে 450 MPa | 12 থেকে 18 শতাংশ | শক লোড ড্রাইভ, উচ্চ রিম গতি, ক্রাশার এবং মিক্সার | উচ্চ খরচ, সামান্য কম স্যাঁতসেঁতে |
| ঢালাই বা গড়া ইস্পাত | 400 থেকে 550 MPa | 15 থেকে 25 শতাংশ | খুব উচ্চ রিম গতি, ঢালাই মেরামতের কাজ, ভারী দায়িত্ব ড্রাইভ | জোরে, কম স্যাঁতসেঁতে, আবরণ ছাড়া corrodes |
| অ্যালুমিনিয়াম | 300 থেকে 350 MPa | 8 থেকে 12 শতাংশ | হালকা দায়িত্ব, কম জড়তা, বহনযোগ্য সরঞ্জাম | নরম খাঁজ, দ্রুত পরিধান, নিম্ন গতি সীমা |
টেবিলটি একটি সূচনা বিন্দু, একটি নির্দিষ্টকরণ নয়। রিম স্পিড সাধারণত সিদ্ধান্তকারী ফ্যাক্টর, কারণ উপাদানের প্রসার্য শক্তি একটি কপিকল নিরাপদে চালানোর গতি নির্ধারণ করে। প্রসারণ ঠিক করে যে একই পুলি ফাটল ছাড়াই কতটা শক শোষণ করতে পারে।
খাঁজ প্রোফাইল: বেল্টের সাথে পুলি মেলানো
একটি পুলি একটি জোড়ার অর্ধেক মাত্র। উপাদান যাই হোক না কেন, খাঁজটি এটিতে চলা বেল্টের সাথে মিলতে হবে।
ভি-বেল্ট এবং ওয়াইড-এঙ্গেল শেভস
ভি-বেল্ট শেভগুলি 34, 36 বা 38 ডিগ্রির খাঁজ কোণ ব্যবহার করে এবং সঠিক কোণটি কেবল বেল্টের উপর নির্ভর না করে শেভের ডেটাম ব্যাসের উপর নির্ভর করে। ছোট শেভগুলির একটি সংকীর্ণ কোণ প্রয়োজন কারণ বেল্টটি আরও তীক্ষ্ণভাবে বাঁকে এবং এটি মোড়ানোর সাথে সাথে এর ক্রস অংশের আকার পরিবর্তন হয়। ওয়াইড-এঙ্গেল বেল্টগুলি আবার একটি ভিন্ন পরিবার: এগুলি অগভীর, চওড়া খাঁজে চলে এবং শিল্প যন্ত্রপাতিগুলিতে উচ্চ-অনুপাতের ড্রাইভগুলিতে সাধারণ। যখন একটি প্রতিস্থাপন শেভ শুধুমাত্র বাইরের ব্যাস দ্বারা আদেশ করা হয়, তখন খাঁজ কোণটি একটি অনুমান হয়ে যায় এবং একটি ভুল অনুমান হয় লোডের নিচে স্খলিত হয় বা বেল্ট সাইডওয়াল চিবিয়ে দেয়।
টাইমিং বেল্ট পুলি
যেখানে ড্রাইভটি সিঙ্ক্রোনাস, পুলিটি একটি দাঁতযুক্ত স্প্রোকেট নয় বরং একটি খাঁজযুক্ত শেভ। দাঁতের প্রোফাইল, পিচ এবং দাঁতের প্রস্থ অবশ্যই বেল্টের সাথে ঠিক মেলে। একটি ট্র্যাপিজয়েডাল কপিকল একটি বক্ররেখা বেল্টের সাথে সঠিকভাবে চলবে না এবং প্রোফাইলটি ভুল হওয়ার সাথে সাথে ব্যাকল্যাশ পরিবর্তিত হয়। যেহেতু দাঁতের ফ্ল্যাঙ্কগুলি বোঝা বহন করে, একটি সিঙ্ক্রোনাস পুলি সাধারণত ঢালাই করার পরে মেশিন করা হয় এবং তারপর প্রোফাইল এবং রানআউটের জন্য পরিদর্শন করা হয়। বেল্ট দাঁত জ্যামিতি এবং পুলি দাঁত জ্যামিতির মধ্যে সম্পর্ক আচ্ছাদিত করা হয় পুলির সাথে বেল্টের দাঁতের প্রোফাইল মেলাতে এই নির্দেশিকা .
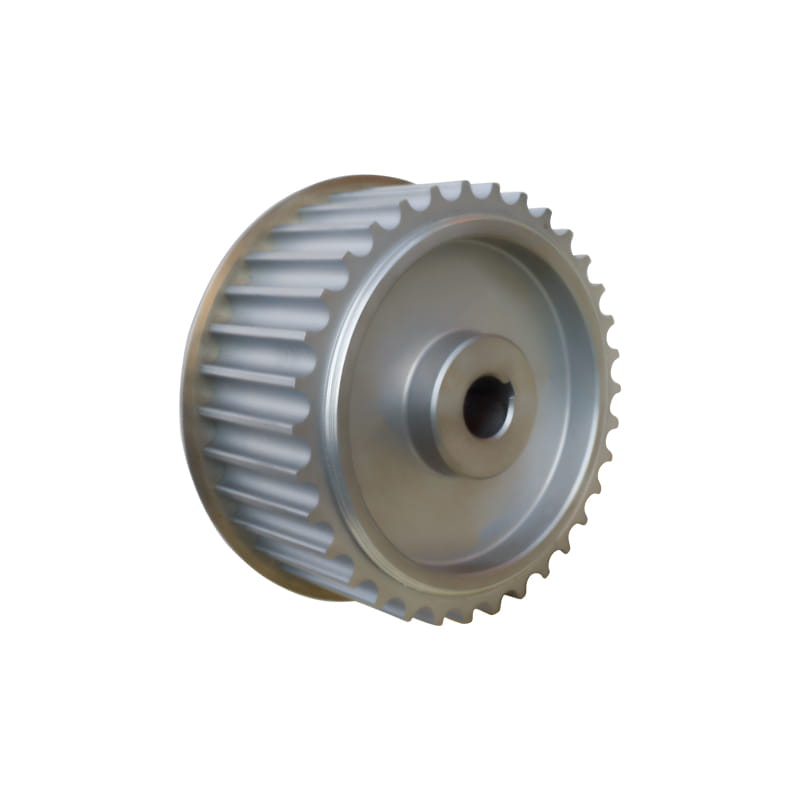 টুথেড বেল্ট ড্রাইভ সিস্টেমের জন্য সিঙ্ক্রোনাস পুলি দাঁতযুক্ত ড্রাইভ সিস্টেমের জন্য একটি সিঙ্ক্রোনাস কপিকল, বেল্টের দাঁত প্রোফাইল অনুসারে ইস্পাত, অ্যালুমিনিয়াম খাদ, স্টেইনলেস স্টীল, ঢালাই লোহা বা নাইলনে কাস্টমাইজ করা যায়। পণ্য দেখুন →
ফ্ল্যাট বেল্ট পুলি
ফ্ল্যাট বেল্ট পুলি rely on a slight crown, typically around 0.5 to 1 percent of face width, to keep the belt centred. A worn flat pulley that has lost its crown or developed a shoulder will track badly no matter how carefully the drive is aligned.
সহনশীলতা, ভারসাম্য এবং রিম স্পিড যা আসলে গুরুত্বপূর্ণ
তিনটি পরিমাপ যখন একটি নতুন ঢালাই লোহার পুলি লাগানো হয় তখন বেশিরভাগ সমস্যা সৃষ্টি করে।
- বোর এবং কীওয়ে ফিট। একটি সমাপ্ত বোর একটি বন্ধ চলমান ফিট মেশিন করা হয়. একটি বোর যা খুব ঢিলেঢালা হয় তা পুলিকে শ্যাফটের উপর কাজ করতে দেয় এবং কয়েক সপ্তাহের মধ্যেই ক্ষতি হয়।
- খাঁজে রেডিয়াল এবং অক্ষীয় রানআউট। রিম এ রানআউট বেল্ট একটি পর্যায়ক্রমিক টাগ হিসাবে অনুভূত হয়. মাউন্ট করার পরে একটি ডায়াল সূচক দিয়ে এটি পরীক্ষা করুন, বেঞ্চে নয়।
- ভারসাম্য। মাঝারি গতিতে একক খাঁজ পুলি সাধারণত স্ট্যাটিক ভারসাম্যের সাথে সন্তোষজনক। মাল্টি-গ্রুভ শেভ, চওড়া মুখ এবং মোটামুটি 1000 rpm-এর উপরে যেকোন কিছু গতিশীলভাবে ভারসাম্যপূর্ণ হওয়া উচিত, বিশেষ করে যদি পুলিটি সংবেদনশীল বিয়ারিং সহ একটি মেশিনে যাচ্ছে।
রিম গতি তারপর সিলিং সেট করে। ধূসর লোহা সাধারণত প্রায় 35 মি/সেকেন্ডের মধ্যে সীমাবদ্ধ থাকে, যখন নমনীয় লোহা এবং ইস্পাত আরও বেশি অনুমতি দেয় কারণ তাদের প্রসার্য শক্তি বেশি। সেন্ট্রিফিউগাল বল গতির বর্গক্ষেত্রের সাথে বৃদ্ধি পায়, তাই একটি ঢালাই পুলিকে অতিরিক্ত গতি দেওয়া ধীরে ধীরে সতর্কতা তৈরি করে না। এটি একটি আকস্মিক ব্যর্থতা তৈরি করে, যার কারণে গতি গণনা নির্বাচন প্রক্রিয়ার অন্তর্গত, কমিশনিং চেকলিস্টে নয়।
বোর, কীওয়ে এবং মাউন্টিং অপশন
ঢালাই আয়রন পুলিগুলি বিভিন্ন মাউন্টিং ফরম্যাটে সরবরাহ করা হয়, এবং পছন্দটি রক্ষণাবেক্ষণকে কার্যক্ষমতাকে প্রভাবিত করার চেয়ে বেশি প্রভাবিত করে।
- পাইলট বোর। গ্রাহকের জন্য খাদ আকারে মেশিনে একটি ছোট বোর সরবরাহ করা হয়। এটি OEM বিল্ডের জন্য উপযুক্ত যেখানে শ্যাফ্ট সহনশীলতা সঠিকভাবে পরিচিত।
- কীওয়ে সহ বোর সমাপ্ত। মাউন্ট করার জন্য প্রস্তুত, অর্ডার দেওয়ার আগে শ্যাফ্টের ব্যাস, কী আকার এবং কী দৈর্ঘ্য নিশ্চিত করা হয়।
- টেপার লক এবং QD বুশিং। কপিকল একটি বিভক্ত বুশিংয়ের উপর মাউন্ট করে যা খাদের সাথে আটকে থাকে। অপসারণ দ্রুত হয় এবং শ্যাফ্ট ক্ষতিগ্রস্ত হয় না, যা ঘন ঘন পরিবর্তনের সাথে সরঞ্জামগুলির জন্য গুরুত্বপূর্ণ।
- স্প্লিট pulleys. যেখানে শ্যাফ্ট ভেঙে ফেলা বা বিয়ারিং না সরিয়ে পুলি লাগানো হয় সেখানে ব্যবহার করা হয়।
যে বিন্যাসটি বেছে নেওয়া হোক না কেন, ফিটিং করার আগে খাদটি পরিদর্শন করুন। দৃশ্যমান ফ্রেটিং সহ একটি জীর্ণ শ্যাফ্ট বা সহনশীলতার উপরে একটি পরিমাপিত রানআউট একটি জীর্ণ বোর যেমন দ্রুত একটি নতুন পুলিকে ধ্বংস করবে। একটি বিদ্যমান ঢালাই লোহার পুলিকে পুনরায় বোরিং করা প্রায়শই অর্থনৈতিক হয় যখন শ্যাফ্টটি বন্ধ করে দেওয়া হয়, যদি বোরের চারপাশে যথেষ্ট প্রাচীরের পুরুত্ব থাকে।
একটি ব্যবহারিক নির্বাচন চেকলিস্ট
- প্রথমে বেল্ট শনাক্ত করুন: ভি-বেল্ট ক্রস সেকশন, ওয়াইড-অ্যাঙ্গেল প্রোফাইল, বা টাইমিং বেল্টের টুথ প্রোফাইল এবং পিচ।
- খাঁজের সংখ্যা বা দাঁতের সংখ্যা নিশ্চিত করুন, এবং বাইরের ব্যাসের পরিবর্তে ডেটাম বা পিচ ব্যাস নিশ্চিত করুন।
- ব্যাস এবং rpm থেকে রিমের গতি গণনা করুন, তারপর সেই গতির জন্য উপাদান সীমা নিশ্চিত করুন।
- বোর, কীওয়ে এবং মাউন্টিং পদ্ধতি নির্দিষ্ট করুন এবং পরিধান এবং রানআউটের জন্য শ্যাফ্ট পরিমাপ করুন।
- ভারসাম্যের প্রয়োজনীয়তা, প্লাস ওয়াশ-ডাউন, আর্দ্রতা, ধুলো এবং পরিবেষ্টিত তাপমাত্রার মতো পরিবেশের কারণগুলি বর্ণনা করুন।
- সমালোচনামূলক ড্রাইভের জন্য পরিদর্শন রেকর্ডের জন্য অনুরোধ করুন: প্রোফাইল সহনশীলতা, রানআউট এবং ব্যালেন্স রিপোর্ট।
বেশিরভাগ অর্ডারিং ত্রুটি এক বা দ্বিতীয় ধাপে ফিরে আসে। বেল্ট প্রথম, পুলি দ্বিতীয়, গতি পরীক্ষা তৃতীয়।
পরিধান, পুনরায় খাঁজ এবং প্রতিস্থাপন কখন
বেল্ট কপিকল অবস্থার একটি পাঠযোগ্য রেকর্ড ছেড়ে. এক পাশের দেয়ালে পরা একটি বেল্ট ভুলভাবে সাজানো নির্দেশ করে। গোড়া জুড়ে পালিশ করা একটি বেল্ট, যার কর্ডগুলি দেখাতে শুরু করে, এটি একটি খাঁজ নির্দেশ করে যা তার ডেটাম ব্যাসের অনুমতি দেয় তার চেয়ে গভীরে পরেছে। সাইডওয়ালে গ্লেজিং মানে সাধারণত স্লিপ, এবং স্লিপ মানে সাধারণত খাঁজ কোণ খুলে গেছে।
ঢালাই লোহা প্রায়ই পুনরায় মেশিন করা যেতে পারে. যদি দেয়ালের বেধ অনুমতি দেয়, তাহলে খাঁজগুলিকে মূল কোণে কাটানো যেতে পারে এবং পুলিটি কিছুটা কম ব্যাসে পরিষেবাতে ফিরে আসে। দুটি সীমা প্রযোজ্য: ফলস্বরূপ ন্যূনতম ব্যাস অবশ্যই বেল্টটিকে ক্র্যাক না করে বাঁকতে দেয় এবং কপিকলটি মেশিন করার পরে পুনরায় ভারসাম্যপূর্ণ হতে হবে। এই সীমার বাইরে, প্রতিস্থাপন অন্য বেল্ট ব্যর্থতার চেয়ে সস্তা।
যখন একটি কপিকল প্রতিস্থাপন করা হয়, তখন একই সময়ে বেল্ট প্রতিস্থাপন করুন এবং কয়েক ঘন্টা চলার পরে প্রান্তিককরণ এবং টান পুনরায় পরীক্ষা করুন। একটি বেল্ট পুনঃব্যবহার করা যা ইতিমধ্যে একটি জীর্ণ খাঁজে একটি সেট নিয়ে গেছে তা কেবল পুরানো পরিধানের প্যাটার্নটিকে নতুন উপাদানে স্থানান্তরিত করে।
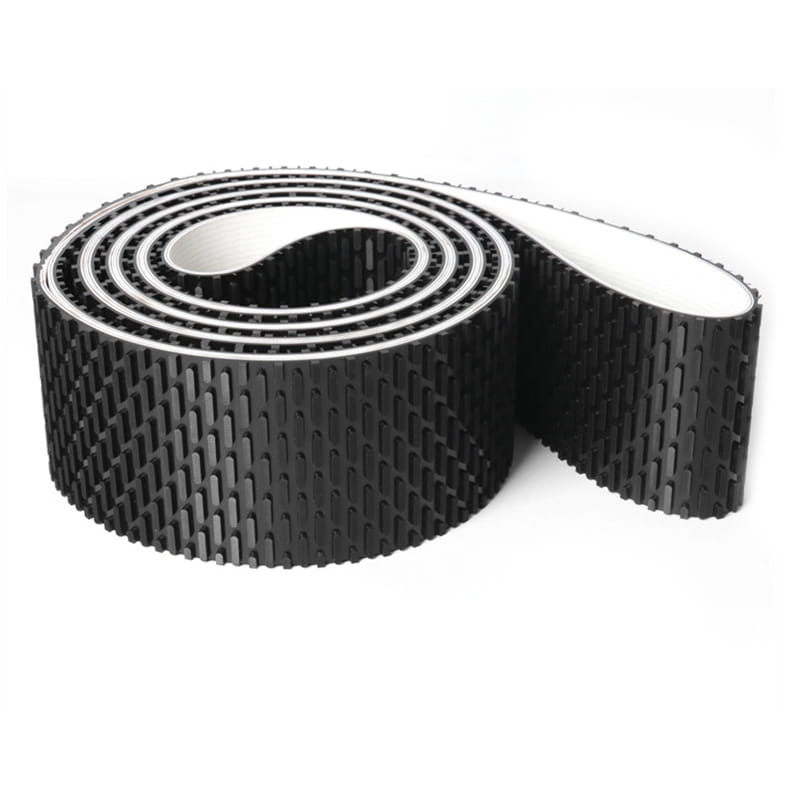
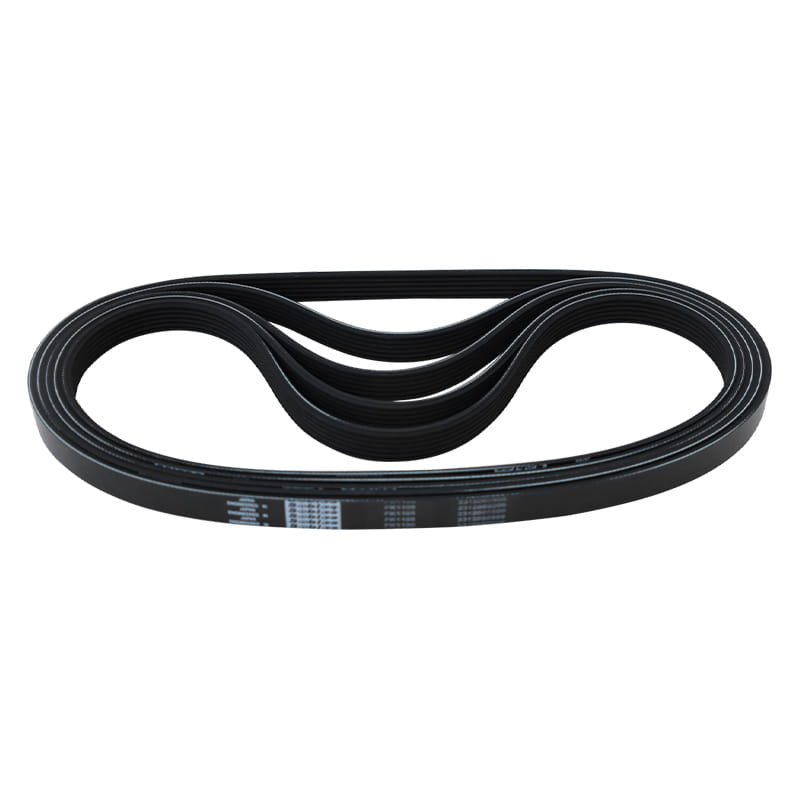
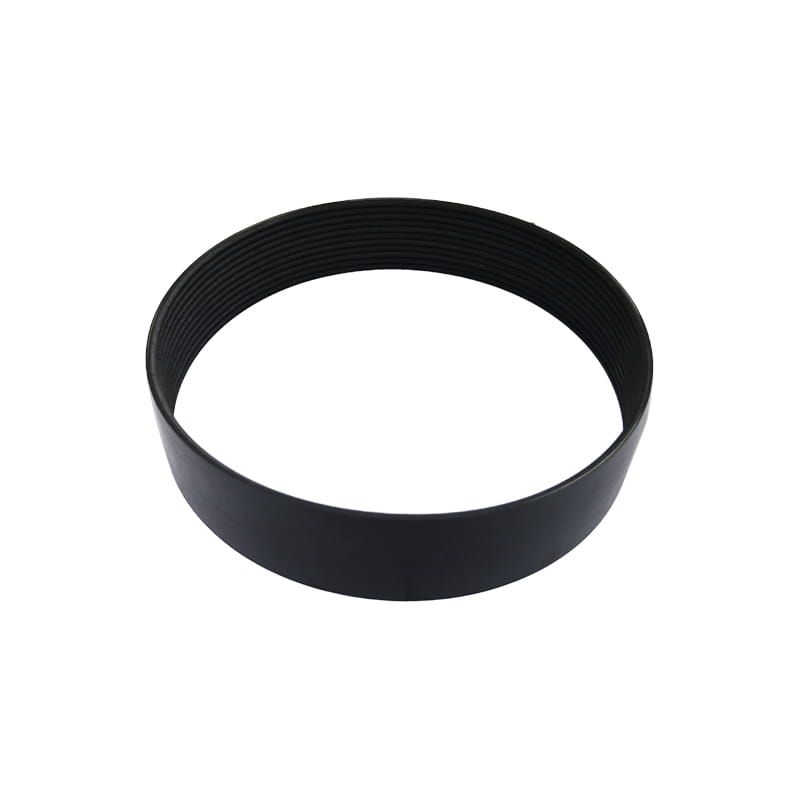 60° ওয়েজ অ্যাঙ্গেল সহ রাবার ওয়াইড-অ্যাঙ্গেল বেল্ট ইন্ডাস্ট্রিয়াল ড্রাইভের জন্য একটি 60° ওয়েজ-এঙ্গেল রাবার বেল্ট, PU, CR এবং EPDM-তে 3M–11M সেকশন সহ পাওয়া যায় এবং ইনস্টলেশনের পরে টেনশন ড্রপ কমে যায়। পণ্য দেখুন →
বেল্ট এবং পুলি এক সিস্টেম হিসাবে কাজ করে
অকাল ড্রাইভ ব্যর্থতার একটি বড় অংশ পৃথক উত্স থেকে বেল্ট এবং পুলি কেনার এবং আশা করায় যে দুটি সম্মত হয়। খাঁজ কোণ, দাঁতের প্রফাইল, ডেটাম ব্যাস এবং বেল্টের দৈর্ঘ্য সবই ইন্টারঅ্যাক্ট করে এবং যেকোনও একটির মধ্যে একটি ছোট অমিল দেখা যায় শব্দ, তাপ বা ছোট বেল্ট লাইফ হিসাবে চালু হওয়ার কয়েক দিনের মধ্যে।
জিয়াংসি কাংকি ইন্ডাস্ট্রিয়াল SABLES এবং KML ব্র্যান্ডের অধীনে রাবার সিঙ্ক্রোনাস বেল্ট এবং বিশেষ বেল্ট তৈরি করে এবং মেলে পুলি উপাদান সরবরাহ করে, তাই বেল্ট এবং পুলি একই অঙ্কনের বিপরীতে একসাথে নির্দিষ্ট করা যেতে পারে। কোম্পানিটি ব্যান্ডো বেল্টের ডিস্ট্রিবিউটর হিসেবেও কাজ করে, যেটি সাহায্য করে যখন একটি বিদ্যমান মেশিন একটি নির্দিষ্ট বেল্ট ব্র্যান্ডের সাথে বাঁধা থাকে এবং পুলিকে এটির সাথে মানানসই করতে হয়। আপনি পর্যালোচনা করতে পারেন আমাদের বেল্ট এবং কপিকল পরিসীমা অ্যাপ্লিকেশন দ্বারা, উচ্চ গতির প্যাকেজিং এবং প্রিন্টিং ড্রাইভ থেকে স্যান্ডিং মেশিন এবং খাদ্য প্রক্রিয়াকরণ সরঞ্জাম।
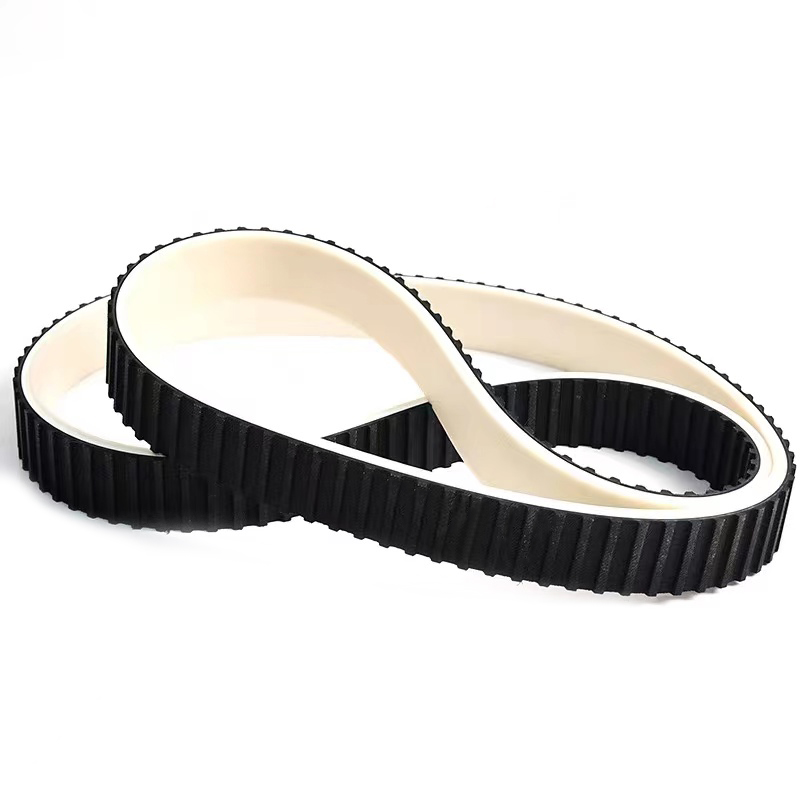
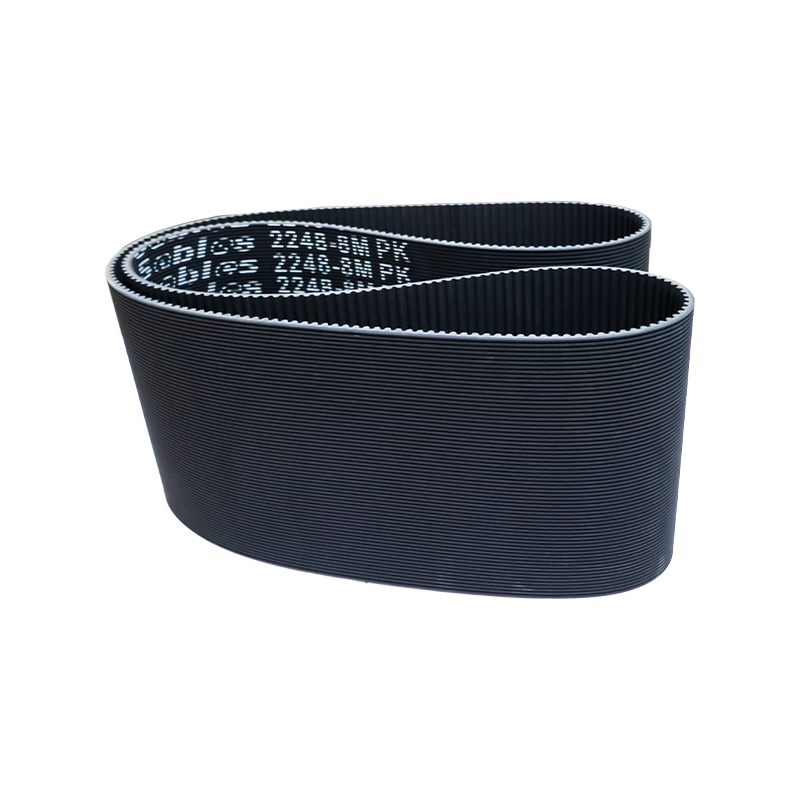
 পজিশনিং এবং ট্রান্সমিশনের জন্য রাবার সিঙ্ক্রোনাস বেল্ট কাচের ফাইবার কর্ড এবং পরিধান-প্রতিরোধী নাইলন দাঁত সহ রাবার টাইমিং বেল্ট, অবস্থান এবং বোঝানোর জন্য উপযুক্ত; একটি সেট হিসাবে মিলিত pulleys সঙ্গে নির্দিষ্ট করুন. পণ্য দেখুন →
দুটি উপাদানকে একটি মিলে যাওয়া সেট হিসাবে অর্ডার করা কমিশনিংয়ের সময় তর্কের সবচেয়ে সাধারণ উত্সকে সরিয়ে দেয়, কারণ সেখানে একটি অঙ্কন, একটি সহনশীলতা সেট এবং একটি পক্ষ ফিট করার জন্য দায়ী৷
ঢালাই লোহা অধিকাংশ শিল্প পুলির জন্য বোধগম্য ডিফল্ট রয়ে গেছে, কিন্তু উপাদান শুধুমাত্র সিদ্ধান্তের অংশ। খাঁজ বা দাঁতের প্রোফাইলটি বেল্টের সাথে মিলিয়ে নিন, বোর এবং কীওয়েকে কাছাকাছি রাখুন, বেঞ্চের পরিবর্তে মেশিনে রানআউট পরীক্ষা করুন এবং আপনার বেছে নেওয়া গ্রেডের রিম গতিসীমাকে সম্মান করুন। এই চারটি চেক পরিকল্পনা পর্যায়ে এক ঘন্টা খরচ করে এবং অপরিকল্পিত স্টপে তার চেয়ে অনেক বেশি সাশ্রয় করে৷