হোম / খবর / কার্বাইড স্যান্ডিং বেল্ট: গ্রিট, ব্যাকিং এবং অ্যাপ্লিকেশনগুলি যেটি স্থায়ী হয় তা কীভাবে চয়ন করবেন
খবর
কার্বাইড স্যান্ডিং বেল্ট: গ্রিট, ব্যাকিং এবং অ্যাপ্লিকেশনগুলি যেটি স্থায়ী হয় তা কীভাবে চয়ন করবেন
ওক, ম্যাপেল এবং এক্রাইলিক প্যানেলে চওড়া বেল্ট স্যান্ডার চালানো একটি আসবাবপত্রের দোকান লক্ষ্য করেছে যে এর স্ট্যান্ডার্ড অ্যালুমিনিয়াম অক্সাইড বেল্টগুলি অ্যাক্রিলিকের উপর পোড়া দাগ রেখে গেছে এবং রজন-ভারী ওকের উপর দ্রুত লোড হয়ে গেছে। একই মেশিনে একটি সিলিকন কার্বাইড বেল্ট পরীক্ষা করার পরে, পৃষ্ঠটি ঠান্ডা থাকে এবং স্ক্র্যাচ প্যাটার্নটি এক পাসে অদৃশ্য হয়ে যায়। এই অভিজ্ঞতাটি সাধারণ: কার্বাইড স্যান্ডিং বেল্ট প্রতিটি ঘষিয়া তুলিয়া ফেলিতে সক্ষম প্রতিস্থাপন নয়, তবে তারা একটি নির্দিষ্ট গোষ্ঠীর সমস্যার সমাধান করে যা বেশিরভাগ দোকানগুলি শেষ পর্যন্ত পূরণ করে।
কার্বাইড স্যান্ডিং বেল্ট কি ভাল করে
ব্যবহারিক উপসংহার দিয়ে শুরু করুন: একটি কার্বাইড স্যান্ডিং বেল্ট বেছে নিন যখন তাপ তৈরি করা, লোড করা এবং শেষের সামঞ্জস্য আপনার প্রধান উদ্বেগের বিষয়। সিলিকন কার্বাইডের তীক্ষ্ণ প্রান্ত এবং অ্যালুমিনিয়াম অক্সাইডের চেয়ে উচ্চতর কঠোরতা সূচক রয়েছে, যা এটিকে যতটা ঘর্ষণ তাপ তৈরি না করে ভঙ্গুর আবরণ, নরম ধাতু এবং ফাইবারগ্লাস কাটাতে দেয়।
কার্বাইড বেল্টগুলিতে এমন দানাও থাকে যা প্রচলিত অ্যালুমিনিয়াম অক্সাইডের চেয়ে বেশি আক্রমণাত্মকভাবে ভেঙে যায়। চকচক করার পরিবর্তে, স্ফটিকগুলি ছোট ছোট টুকরো করে ভেঙ্গে যায় এবং তাজা কাটিয়া প্রান্তগুলি প্রকাশ করে। এই আচরণ বেল্টটিকে একটি দীর্ঘ দরকারী জীবন দেয় যেখানে স্টিকি রেজিন, পেইন্ট লেয়ার এবং অ লৌহঘটিত ধাতুগুলি সাধারণ ঘষিয়া তুলিয়া ফেলিতে সক্ষম জিনিসগুলিকে দ্রুত অন্ধ করে দেয়।
যেখানে খনিজ পার্থক্য তৈরি করে
শক্ত কাঠ এবং রজনযুক্ত নরম কাঠ: কার্বাইড খোলা থাকে এবং পরিষ্কার করে।
আঁকা এবং প্রলিপ্ত পৃষ্ঠতল: কার্বাইড এটি না গলিয়ে আবরণ অপসারণ করে।
কম্পোজিট এবং ফাইবারগ্লাস: কার্বাইড ধুলো এবং রজন থেকে লোডিং প্রতিরোধ করে।
অ্যালুমিনিয়াম এবং পিতলের মতো নরম ধাতু: কার্বাইড কম তাপ সহ একটি উজ্জ্বল পৃষ্ঠ ছেড়ে যায়।
চিত্র 1. সাধারণ ঘষিয়া তুলিয়া ফেলিতে সক্ষম দানার আপেক্ষিক কঠোরতা সূচক
কঠোরতা চার্ট একটি দ্রুত কারণ দেয় যে কেন সিলিকন কার্বাইড স্যান্ডিং রুমে একটি পৃথক স্থানের যোগ্য। সিলিকন কার্বাইড কঠোরতা স্কেলের শীর্ষের কাছাকাছি বসে, তাই এটি অনেক স্ট্যান্ডার্ড শস্যের চেয়ে বেশি আক্রমনাত্মকভাবে ভঙ্গুর আবরণ এবং নরম ধাতুগুলিকে কেটে দেয়। অ্যালুমিনিয়াম অক্সাইড এখনও কাঠ এবং স্টিলের সাধারণ স্টক অপসারণের জন্য যথেষ্ট শক্ত, কিন্তু ওয়ার্কপিস শক্ত বা প্রলেপ দিলে এটি দ্রুত নিস্তেজ হয়ে যায়। জিরকোনিয়া অ্যালুমিনা কঠোরতার জন্য কম এবং চাপের মধ্যে স্ব-শার্পনিং আচরণের জন্য বেশি বেছে নেওয়া হয়। সিরামিক শস্য নিয়ন্ত্রিত পর্যায়ে ঠান্ডা এবং ফ্র্যাকচার থাকার জন্য ইঞ্জিনিয়ার করা হয়। অনুশীলনে, এর অর্থ হল কার্বাইড বেল্টগুলি সর্বজনীন উত্তর নয়, তবে তারা তাপ-সংবেদনশীল উপকরণ এবং চূড়ান্ত সমাপ্তির পাসের জন্য সবচেয়ে শক্তিশালী পছন্দ।
গ্রিট নির্বাচন: আপনার কাছে থাকা সারফেস থেকে শুরু করুন
গ্রিট নম্বর হল প্রথম নির্বাচনের সিদ্ধান্ত। মোটা বেল্ট বেছে নিন যতটা প্রারম্ভিক পৃষ্ঠটি অনুমতি দেয়, কারণ মোটা বেল্টগুলি দ্রুত স্টক সরিয়ে দেয় এবং প্রতি বর্গমিটার স্যান্ডিং কাজের খরচ কম হয়। তারপরে আগের স্ক্র্যাচগুলি মুছে ফেলার জন্য যথেষ্ট সূক্ষ্ম গ্রিটগুলির একটি অনুক্রমের মধ্য দিয়ে যান।
ওয়ার্কপিস বিভাগ দ্বারা সাধারণ কার্বাইড বেল্ট গ্রিট রেঞ্জ
গ্রিট পরিসীমা
সাধারণ কাজ
প্রত্যাশিত ফলাফল
P36 থেকে P60
ভারী স্টক অপসারণ, রুক্ষ শেপিং, স্ট্রিপিং পেইন্ট
দৃশ্যমান স্ক্র্যাচিং সঙ্গে দ্রুত কাটা
P80 থেকে P120
মোটা কাজের পরে মধ্যবর্তী মসৃণকরণ
অভিন্ন ম্যাট পৃষ্ঠ, শুধুমাত্র হালকা scratches
P150 থেকে P220
লেপ বা সমাবেশ আগে চূড়ান্ত সমাপ্তি
সিলার বা পেইন্টের জন্য মসৃণ পৃষ্ঠ প্রস্তুত
P240 এবং তার উপরে
প্লাস্টিক, কম্পোজিট এবং নরম ধাতুগুলিতে সূক্ষ্ম ফিনিস
ন্যূনতম কাট সঙ্গে কম চকচকে ফিনিস
চিত্র 2. গ্রিট আকার দ্বারা সাধারণ পৃষ্ঠের রুক্ষতা
চার্টে পৃষ্ঠের রুক্ষতার মানগুলি একটি স্পষ্ট প্রবণতা অনুসরণ করে: বড় গ্রিট সংখ্যাগুলি মসৃণ পৃষ্ঠ তৈরি করে এবং কম উপাদান সরিয়ে দেয়। একটি P80 বেল্ট প্রায় 35 মাইক্রন গভীরে দৃশ্যমান স্ক্র্যাচ ছেড়ে যায়, যা স্ট্রিপিং বা রুক্ষ আকারের জন্য গ্রহণযোগ্য। একটি P120 বেল্ট রুক্ষতা প্রায় 18 মাইক্রন পর্যন্ত নামিয়ে আনে এবং অনেক স্যান্ডিং ব্যর্থতা ঘটে কারণ অপারেটররা এই মধ্যবর্তী ধাপটি খুব তাড়াতাড়ি এড়িয়ে যায়। 9 মাইক্রনের একটি P180 বেল্ট বেশিরভাগ কাঠ এবং কম্পোজিটগুলিতে প্রাইমারের জন্য যথেষ্ট মসৃণ। P120 থেকে P220-এ লাফ ছোট, যে কারণে P150 এবং P180 রেঞ্জে সময় কাটালে সাধারণত একটি সূক্ষ্ম ফাইনাল বেল্ট কেনার চেয়ে চূড়ান্ত ফিনিশের উন্নতি হয়। এই চার্টটি একটি গাইড, গ্যারান্টি নয়, কারণ প্রকৃত রিডিং বেল্টের গতি, চাপ এবং ওয়ার্কপিসের কঠোরতার উপর নির্ভর করে।
উপাদান অপসারণ বনাম পরিশোধন
একই গ্রিট অগ্রগতিও কাট হার পরিবর্তন করে। মোটা বেল্ট শুধু আরো আক্রমণাত্মক নয়; পৃষ্ঠটি সূক্ষ্ম কাজের জন্য প্রস্তুত হওয়ার আগে উপাদানগুলি অপসারণ করার সবচেয়ে লাভজনক উপায়।
চিত্র 3. প্রতিটি গ্রিট পর্যায়ে আপেক্ষিক উপাদান অপসারণের হার
লাইন চার্ট দেখায় কিভাবে অপসারণের হার কমে যায় যখন আপনি একটি প্রগতিশীল গ্রিট সিকোয়েন্সের মধ্য দিয়ে যান। একটি মোটা P60 বেল্ট অনেক উপাদান সরিয়ে দেয় কিন্তু গভীর স্ক্র্যাচ ফেলে যা পরবর্তী ধাপে অপসারণ করা ব্যয়বহুল। P100-এ সরানো আরও ধীরে ধীরে কাটে এবং একটি গ্রহণযোগ্য মধ্যবর্তী পৃষ্ঠ তৈরি করতে শুরু করে। যখন লক্ষ্যটি একটি পরিশ্রুত ফিনিস হয়, তখন P150 এবং P180 খুব কম উপাদান সরিয়ে দেয় এবং তাদের প্রধান কাজ হল পূর্বের স্ক্র্যাচগুলিকে মিশ্রিত করা। কাটা হারের সবচেয়ে বড় ক্ষতি হয় P60 এবং P100-এর মধ্যে, তাই সবচেয়ে কার্যকরী প্রক্রিয়াটি মোটা মোটা শুরু হয় কারণ বিদ্যমান সারফেস অনুমতি দেয় এবং শুধুমাত্র প্রয়োজনীয় মধ্যবর্তী গ্রিট ব্যবহার করে। কার্বাইড বেল্টগুলি সবচেয়ে লাভজনক হয় যখন আপনি এই বক্ররেখাটি ওয়ার্কপিসের প্রকৃত অবস্থার সাথে মেলে।
ব্যাকিং ওয়েট এবং লেপ ম্যাটার যতটা গ্রিট
প্রথম উপসংহার: ব্যাকিং নিয়ন্ত্রণ করে বেল্টটি কতক্ষণ স্থায়ী হয় এবং বেল্টটি যোগাযোগের চাকায় কেমন অনুভব করে। কাপড়-ব্যাকড বেল্ট আক্রমনাত্মক চাপ এবং উচ্চ শস্য লোড পরিচালনা করে। কাগজ এবং ফিল্ম ব্যাকিংগুলি আরও সূক্ষ্ম ফিনিশ তৈরি করে এবং বাঁকা পৃষ্ঠগুলিকে আরও ঘনিষ্ঠভাবে অনুসরণ করে, তবে খুব জোরে ধাক্কা দিলে সেগুলি দ্রুত শেষ হয়ে যায়।
খোলা কোট বনাম বন্ধ কোট পরবর্তী ফ্যাক্টর। বন্ধ কোট বেল্ট শস্য সঙ্গে সমগ্র পৃষ্ঠ আবরণ; তারা দ্রুত কাটা কিন্তু দ্রুত লোড. খোলা কোট বেল্টগুলি দানার মধ্যে ফাঁক রেখে দেয়, যা ধ্বংসাবশেষকে পালানোর জায়গা দেয় এবং মেলামাইন, কাঁচা কাঠ এবং রং অপসারণে ভাল কাজ করে।
ধাতু এবং প্লাস্টিকের সমাপ্তির জন্য, একটি স্টিয়ারেট-কোটেড কার্বাইড বেল্ট জমাট বাঁধা কমায় এবং একটি পরিষ্কার পৃষ্ঠ ছেড়ে দেয়। স্টিয়ারেট একটি শুষ্ক লুব্রিকেন্ট হিসাবে কাজ করে যা বেল্টটিকে ওয়ার্কপিস জুড়ে গলিত বাইন্ডারকে দাগ দেওয়া থেকে রক্ষা করে। অপারেটর যারা অ্যালুমিনিয়ামে একটি বন্ধ কোট বেল্ট চালায় তারা প্রায়শই প্রথম কয়েক মিনিটের মধ্যে লোডিং দেখতে পায়; খোলা কোট স্টিয়ারেট বেল্টের সাথে একই কাজ অনেক বেশি সময় ধরে চলে।
কার্বাইড বনাম অন্যান্য সাধারণ ঘষিয়া তুলিয়া ফেলিতে সক্ষম খনিজ
একটি মিশ্র দোকানে, প্রতিটি ঘষিয়া তুলিয়া ফেলিতে সক্ষম খনিজ একটি ভূমিকা আছে। অ্যালুমিনিয়াম অক্সাইড হল কাঠ এবং ইস্পাতের স্টক অপসারণের জন্য সর্বব্যাপী মান। জিরকোনিয়া অ্যালুমিনা উচ্চ চাপে এবং যেখানে তাপ প্রতিরোধের বিষয়গুলি সর্বোত্তম কার্য সম্পাদন করে। সিরামিক শস্য ভারী নাকাল জন্য ধারালো থাকে কিন্তু আরো খরচ. সিলিকন কার্বাইড হল ফিনিশিং এবং তাপ-সংবেদনশীল বিশেষজ্ঞ।
সাধারণ ঘর্ষণকারী খনিজ এবং তাদের সাধারণ শক্তিশালী বিন্দু
খনিজ
প্রধান শক্তি
সেরা অবস্থা
অ্যালুমিনিয়াম অক্সাইড
খরচ দক্ষতা এবং স্থায়িত্ব
প্রতিদিন কাঠ এবং ধাতু স্যান্ডিং
সিলিকন কার্বাইড
তীক্ষ্ণতা এবং কম তাপ
সমাপ্তি, আবরণ, প্লাস্টিক, নরম ধাতু
জিরকোনিয়া অ্যালুমিনা
চাপে তাপ প্রতিরোধের
স্টেইনলেস এবং উচ্চ নিকেল খাদ উপর ভারী নাকাল
সিরামিক শস্য
নিয়ন্ত্রিত স্ব-শার্পনিং
কম পোড়া ঝুঁকি সঙ্গে উচ্চ চাপ নাকাল
চিত্র 4. পাঁচটি ব্যবহারিক মানদণ্ড জুড়ে কর্মক্ষমতা তুলনা
রাডার চার্ট সংক্ষিপ্ত করে যে কিভাবে তিনটি সাধারণ ঘষিয়া তুলিয়া ফেলিতে সক্ষম খনিজ পাঁচটি ব্যবহারিক মানদণ্ড জুড়ে তুলনা করে। সিলিকন কার্বাইড তীক্ষ্ণতা, কঠোরতা এবং ফিনিস মানের উপর সবচেয়ে ভারসাম্যপূর্ণ কর্মক্ষমতা দেখায়, এর দুর্বলতম পয়েন্ট হিসাবে খরচ দক্ষতা সহ। অ্যালুমিনিয়াম অক্সাইড তীক্ষ্ণতা এবং ফিনিস মানের দিক থেকে কিছুটা হলেও খরচে স্পষ্টভাবে জয়লাভ করে, যে কারণে এটি দৈনন্দিন কাঠের কাজের জন্য ডিফল্ট ঘষিয়া তুলিয়া তুলিয়াছে। জিরকোনিয়া অ্যালুমিনা আকর্ষণীয় হয়ে ওঠে যখন চাপ বেশি থাকে এবং তাপ প্রতিরোধের ব্যাপার থাকে, কারণ এটি ভারী বোঝার নিচে কাটা রাখার জন্য প্রকৌশলী। ওভারল্যাপিং বহুভুজগুলি দেখায় যে কোনও একক খনিজ প্রতিটি বিভাগে জয়ী হয় না, তাই একটি উত্পাদন দোকানে সাধারণত একাধিক বেল্ট প্রকারের প্রয়োজন হয়। ওয়ার্কপিসের সাথে খনিজ মেলে নষ্ট শ্রম এবং অপ্রয়োজনীয় ক্ষয়কারী ক্রয় প্রতিরোধ করে।
সাধারণ অ্যাপ্লিকেশনের জন্য ব্যবহারিক নির্বাচনের নিয়ম
কাঠের কাজের জন্য, কার্বাইড সারফেস না পুড়িয়ে সেগুন, রোজউড এবং আইপির মতো বহিরাগত জিনিসগুলি পরিচালনা করে; ডিফল্ট ফিনিশিং গ্রিট হিসাবে P120 বা P150 ব্যবহার করুন। ধাতু তৈরির জন্য, কার্বাইড অ্যালুমিনিয়াম, পিতল এবং ব্রোঞ্জে ভাল কাজ করে; ঝালাই মিশ্রিত করার জন্য P80 থেকে P120 এবং চূড়ান্ত পাসের জন্য P220 বেছে নিন। ফাইবারগ্লাস এবং কার্বন ফাইবারের জন্য, একটি খোলা কোট সহ কার্বাইড বেল্টটিকে লোড হওয়া থেকে রক্ষা করে এবং রজনকে গলে যাওয়া বন্ধ করে। স্বয়ংচালিত রিফিনিশ কাজের জন্য, স্টিয়ারেট সহ সূক্ষ্ম গ্রিট কার্বাইড তাপের ক্ষতি ছাড়াই প্রাইমার এবং বিদ্যমান পেইন্ট সমতল করার একটি নির্ভরযোগ্য উপায়।
ঘষিয়া তুলিয়া ফেলিতে সক্ষম পিছনে বেল্ট সিস্টেম ভুলবেন না
একটি প্রশস্ত বেল্ট স্যান্ডার একটি সামঞ্জস্যপূর্ণ ফিনিস তৈরি করে যখন সম্পূর্ণ বেল্ট পথটি সত্য থাকে। যদি কন্টাক্ট ড্রাম বা ফিড টেবিল গোলাকার হয়ে যায়, ঘষিয়া তুলিয়া ফেলিতে সক্ষম বেল্ট অসমানভাবে পরিধান করে এবং জয়েন্টে ছিঁড়ে যেতে পারে। বড় প্যানেলে, ফিড বেল্টটি অবশ্যই ওয়ার্কপিসটিকে স্থির গতিতে টেনে আনতে হবে যাতে কোনও স্লিপেজ বা ঘোরাফেরা না হয়।
তাই একটি রক্ষণাবেক্ষণ পরীক্ষায় অন্তহীন রাবার বেল্ট অন্তর্ভুক্ত করা উচিত যা ফিড সিস্টেমকে সমর্থন করে। সম্পর্কে এই নিবন্ধ পরিবাহক সিস্টেমে অবিরাম রাবার ফ্ল্যাট বেল্ট স্থায়িত্ব এমনকি ফিড চাপের জন্য কেন মাত্রিক স্থিতিশীলতা গুরুত্বপূর্ণ তা ব্যাখ্যা করে।
আপনি যখন ঘষিয়া তুলিয়া ফেলিতে সক্ষম বেল্ট প্রতিস্থাপন করেন, তখন ক্র্যাকিং, কঠোরতা পরিবর্তন এবং প্রান্তের ক্ষতির জন্য রাবার বেল্টটিও পরিদর্শন করুন। একটি উদ্দেশ্য-তৈরি রাবার বিজোড় স্যান্ডিং মেশিন বেল্ট সক্রিয় ঘষিয়া তুলিয়া ফেলিতে সক্ষম এবং প্যানেলের সম্পূর্ণ প্রস্থ জুড়ে ফিনিস ইউনিফর্ম রাখতে সাহায্য করে।
সঞ্চয়স্থান, হ্যান্ডলিং এবং সাধারণ ব্যর্থতার নিদর্শন
কার্বাইডের বেল্টগুলো ফ্ল্যাট বা ঝুলিয়ে রাখুন যাতে কোনো ধারালো ভাঁজ না থাকে। আর্দ্রতা এবং সরাসরি তাপ জয়েন্ট এবং ব্যাকিং উপকরণগুলিকে দুর্বল করে। যদি একটি বেল্ট দ্রুত লোড হয়, একটি খোলা কোট বা একটি মোটা গ্রিট এ স্যুইচ করুন৷ যদি এটি চকচকে হয়ে যায়, বেল্টের গতি খুব বেশি বা দানা উপাদানটির জন্য খুব সূক্ষ্ম। প্রান্তটি প্রথমে ভেঙে গেলে, প্রান্তিককরণের সমস্যাগুলির জন্য প্লেটেন এবং রাবার সমর্থন বেল্টটি পরীক্ষা করুন।
কার্বাইড বেল্টটিকে সম্পূর্ণ স্যান্ডিং সিস্টেমের অংশ হিসাবে বিবেচনা করে, আপনি পূর্বাভাসযোগ্য ফলাফল এবং সময়ের সাথে সাথে কম ঘষিয়া তুলিয়া ফেলিতে সক্ষম খরচ পান। সঠিক খনিজ, গ্রিট, ব্যাকিং এবং মেশিন সমর্থন একসাথে পুনরাবৃত্তিযোগ্য পৃষ্ঠের গুণমান নির্ধারণ করে।
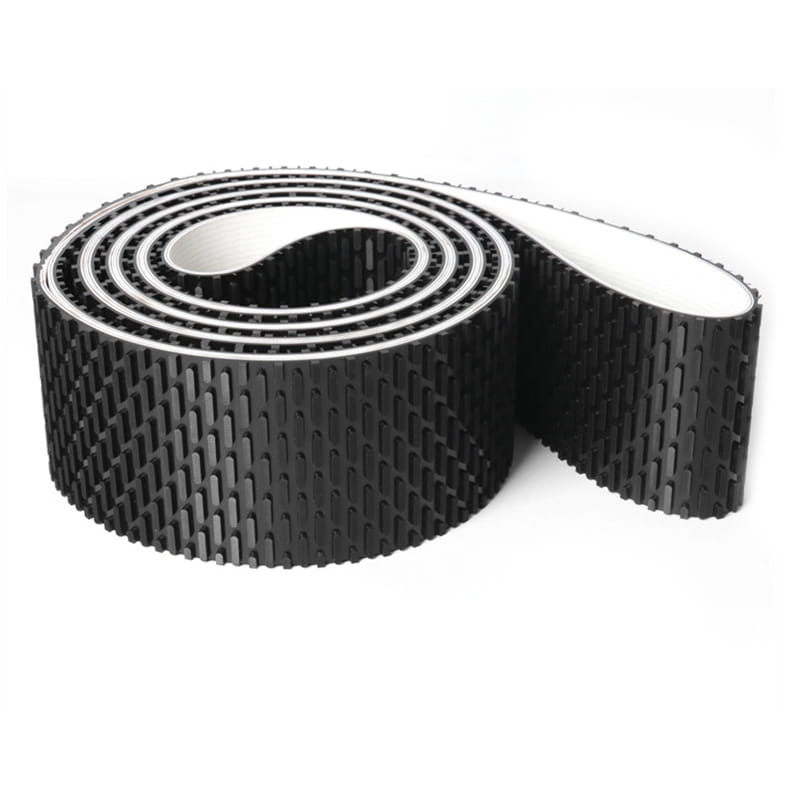
পরিবাহক বেল্টটি পৃষ্ঠের আঠালো, কোর এবং স্তর আঠা দিয়ে গঠিত। উপরন্তু, উচ্চ ড্রপ প্রভাব ব্যবহারে বাফার কাপড়ের একটি স্তর যোগ করা যেতে পারে যাতে এটি আরও প্রভাব-প্রতিরোধী হয়।
পৃষ্ঠ আঠালো
প্রাকৃতিক রাবার এবং সিন্থেটিক রাবার কাঁচামাল হিসাবে এবং পরিধান প্রতিরোধ, ফাটল প্রতিরোধ, বার্ধক্য প্রতিরোধ এবং অন্যান্য বৈশিষ্ট্যগুলিকে উন্নত করার জন্য, পৃষ্ঠের আঠালো বিভিন্ন বৈশিষ্ট্য রয়েছে যেমন পরিধান প্রতিরোধ, কাটা প্রতিরোধ, তাপ প্রতিরোধ, শিখা প্রতিরোধ, ঠান্ডা প্রতিরোধ, অ্যাসিড এবং ক্ষার প্রতিরোধের, তেল প্রতিরোধের, স্ট্যাটিক বিদ্যুৎ প্রতিরোধ এবং তাই। কাপড় স্তর কোর
কাপড়ের স্তরটি প্রাকৃতিক ফাইবার বা রাসায়নিক ফাইবার একা বা দুটির সংমিশ্রণ দ্বারা গঠিত, একটি পরিপক্ক প্রক্রিয়া দ্বারা একক-পদক্ষেপের চিকিত্সার পরে একই গুণমান রয়েছে এবং রাবারের সাথে ভাল আনুগত্য রয়েছে। আঠালো স্তর
কনভেয়র বেল্টের মূল স্তরগুলির মধ্যে আঠালো বলের জন্য আঠালো স্তরটি অত্যন্ত গুরুত্বপূর্ণ যা বারবার নমনীয় হয়। বিশেষ করে হাই-টেনশন কনভেয়ার বেল্টের জন্য, কম বকলিং স্ট্রেস এবং অভ্যন্তরীণ চাপের কারণে কম ক্লান্তি সহ আঠালো একটি স্তর ব্যবহার করতে হবে।
স্পেসিফিকেশন এবং মডেলগুলি গ্রাহকের প্রয়োজনীয়তা অনুসারে কাস্টমাইজ করা যেতে পারে, যার বেধ 2.0 মিমি থেকে 8.0 মিমি পর্যন্ত।
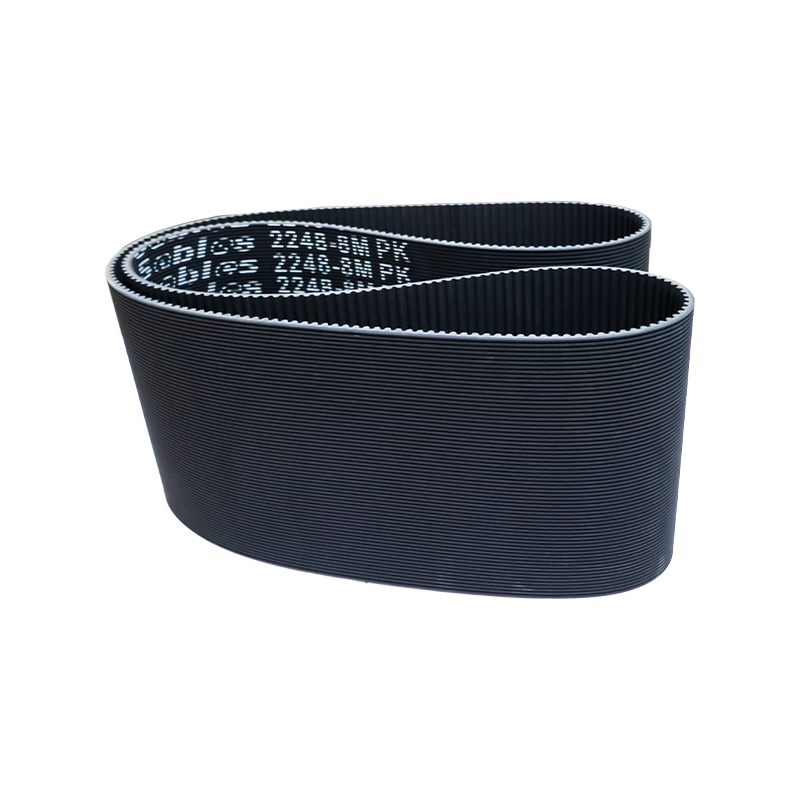
উচ্চ-গতি, মসৃণ, এবং কম-এক্সটেনশন ট্রান্সমিশন এবং কনভেয়িং সিস্টেম, যেমন টেক্সটাইল যন্ত্রপাতি, কাঠের যন্ত্রপাতি, গ্রাইন্ডিং মেশিনারি, টিকিট ভেন্ডিং মেশিন, সবজি কাটার মেশিন ইত্যাদি। বৈশিষ্ট্য: উচ্চ গতি এবং স্থিতিশীলতা, উচ্চ প্রসার্য শক্তি, এবং কম প্রসারণ।
কাঠের যন্ত্রপাতি দ্বারা উত্পাদিত বিজোড় রাবার ব্যান্ডটি মূল উপাদানগুলি স্যান্ডিং, সংশোধন এবং ছাঁটাই, কাঠের বোর্ড, স্তরিত বোর্ড, প্লাস্টিকের স্তরিত বোর্ড এবং অন্যান্য মেশিনের জন্য ব্যবহার করা যেতে পারে এবং পৃষ্ঠটিকে পুরোপুরি মেশিন এবং নির্বাচন করতে সহায়তা করতে পারে।
এর বিশেষ প্রযুক্তিটি উত্পাদন পদ্ধতিতে রয়েছে এবং প্রয়োজনীয় আকারের জয়েন্টলেস বেল্ট তৈরি করে। আমরা কেবলমাত্র কঠোরভাবে গুণমান নিয়ন্ত্রণ করি না, আমাদের স্যান্ডার বেল্টকে আরও ভাল পারফরম্যান্স করার জন্য আমদানি করা উপকরণগুলি ব্যবহার করার উপর জোর দিই।
বেধ এবং শক্তির সমস্ত অংশ একেবারে অভিন্ন।
এটি একটি ভাল লিনিয়ার অপারেশন আছে.
ছোট চাকা ব্যাসের জন্য উচ্চ নমনীয়তা ব্যবহার করা যেতে পারে।
এটি কাজের চাপে সমতলতা এবং অ-বিকৃতি বজায় রাখতে পারে।
বেল্টের নীচে এবং প্লেট পৃষ্ঠের মধ্যে ঘর্ষণ সহগ খুব কম।
কারণ বেল্টের পৃষ্ঠের স্তর রাবার দিয়ে আবৃত থাকে, আঠালোতা উন্নত হয় এবং পরিবাহক বেল্টের স্থায়িত্ব উন্নত হয়।
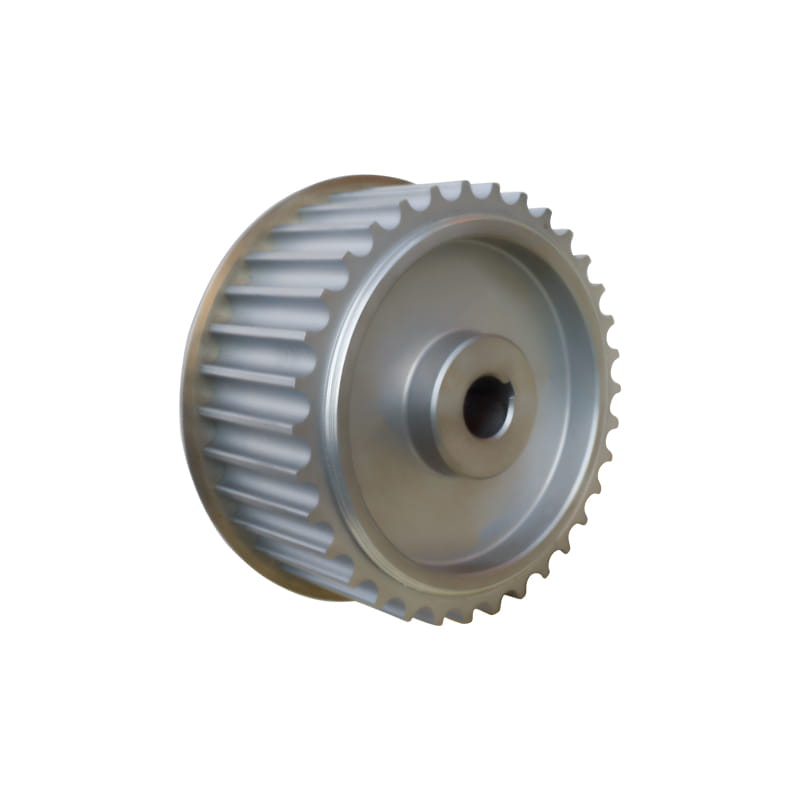
সিঙ্ক্রোনাস-চালিত ডিভাইস সিস্টেমের প্রতিটি ক্ষেত্রে প্রয়োগ করুন। বৈশিষ্ট্য:
চালিত এর নির্ভুলতা এবং জীবনকাল উন্নত করতে বেল্টের সাথে সমন্বয় নিশ্চিত করুন। গ্রাহকের প্রয়োজনীয়তা অনুযায়ী, কাস্টমাইজেশন সর্বোত্তম চালিত সমাধান 45# ইস্পাত, অ্যালুমিনিয়াম খাদ, স্টেইনলেস স্টীল, ঢালাই লোহা, নাইলন, ইত্যাদি উপাদান অনুযায়ী বিভক্ত করা যেতে পারে।