যখন একজন রক্ষণাবেক্ষণ প্রকৌশলী ভল্কানাইজড রাবার টেপ অর্ডার করেন, তখন যে শক্ত কাগজটি আসে সেটি তিনটি ভিন্ন ভিন্ন পণ্যের যে কোনো একটিকে ধরে রাখতে পারে: সিল করার জন্য একটি নিরাময় করা EPDM স্ট্রিপ, একটি অপরিশোধিত স্প্লিসিং গাম যা একটি বেল্ট জয়েন্টের ভিতরে নিরাময় করে, বা একটি স্ব-মিলনকারী টেপ যা উত্তেজনার মধ্যে নিজের সাথে মিশে যায়। একটি তাক উপর তারা প্রায় অভিন্ন চেহারা. একটি মেশিনে তারা একই রকম আচরণ করে না।
একটি ভুল ক্রয় এড়াতে দ্রুততম উপায় হল টেপটি কী করতে হবে তা প্রথমে সিদ্ধান্ত নেওয়া: জায়গায় নিরাময় করুন, নিরাময় না করে নমনীয় থাকুন বা একটি সমাপ্ত রাবার বাধা তৈরি করুন৷ বেধ, কঠোরতা, নিরাময় তাপমাত্রা এবং শেলফ লাইফ এই একক সিদ্ধান্ত থেকে অনুসরণ করে।
ভলকানাইজড রাবার টেপ আসলে কি?
ভলকানাইজেশন একটি প্রক্রিয়া, উপাদান নয়। রাবার যৌগ সালফার বা একটি পারক্সাইড দিয়ে উত্তপ্ত করা হয় এবং পলিমার চেইনগুলি একটি ত্রিমাত্রিক নেটওয়ার্কে ক্রস লিঙ্ক করে। ফলাফল প্রসারিত করার পরে তার আকৃতি পুনরুদ্ধার করে, স্থায়ী বিকৃতি প্রতিরোধ করে এবং পরিষেবা তাপমাত্রায় প্রবাহিত হওয়া বন্ধ করে।
সেই যৌগ থেকে তৈরি টেপ দুটি বাণিজ্যিক রাজ্যে ক্রেতাদের কাছে পৌঁছায়৷ নিরাময় টেপ ইতিমধ্যে ভালকানাইজ করা হয়েছে, তাই ক্রস-লিঙ্কগুলি জায়গায় রয়েছে, স্ট্রিপটি তার পুরুত্ব ধরে রাখে এবং এটি অবিলম্বে কাটা, মোড়ানো বা বন্ধন করা যেতে পারে। আনকিউরড টেপ, যাকে সাধারণত স্প্লিসিং গাম বা টাই গাম বলা হয়, একটি নরম, শক্ত যৌগ হিসাবে আসে যা এখনও প্রবাহিত হয়। ব্যবহারকারী তাপ এবং চাপ প্রয়োগ করার পরেই এটি রাবারে পরিণত হয়, সাধারণত বেল্ট প্রেস বা ভালকানাইজিং ক্ল্যাম্পের ভিতরে।
এই পার্থক্য বেশিরভাগ ক্ষেত্রের ব্যর্থতা ব্যাখ্যা করে। একটি বেল্ট স্প্লাইস যা আনকিউরড গামের জন্য কল করে যদি একটি নিরাময় করা স্ট্রিপ প্রতিস্থাপিত হয় তবে তা ধরে থাকবে না, কারণ একটি নিরাময় করা স্ট্রিপ পৃষ্ঠের প্রোফাইলে প্রবাহিত হতে পারে না এবং বেল্টের বডির সাথে ক্রস লিঙ্ক করতে পারে না। এটি জয়েন্টের উপরে বসে এবং কয়েক শিফটের মধ্যে প্রান্তে উঠে যায়।
নিরাময় এবং আনকিউরড টেপ তুলনা
ডেলিভারির অবস্থা, বন্ধন পদ্ধতি, নিরাময়ের শর্ত এবং সাধারণ ব্যবহারের তুলনায় নিরাময় করা এবং আনকিউরড ভালকানাইজড রাবার টেপ। | সম্পত্তি | নিরাময় টেপ | আনকিউরড স্প্লিসিং গাম |
| ডেলিভারি রাজ্য | ক্রস-লিঙ্কযুক্ত, শুষ্ক এবং মাত্রিকভাবে স্থিতিশীল | নরম, চটচটে, চাপে প্রবাহিত হয় |
| এটা কিভাবে বন্ধন | আঠালো, ক্ল্যাম্পিং বা যান্ত্রিক বন্ধন | নিরাময়ের সময় সাবস্ট্রেটের সাথে ক্রস-লিঙ্ক |
| নিরাময় শর্ত | প্রয়োজন নেই | 1 থেকে 2 বার চাপ সহ সাধারণত 140 থেকে 160 সে |
| সাধারণ ব্যবহার | সিলিং, মোড়ানো, অন্তরণ, আস্তরণের প্যাচ | পরিবাহক বেল্ট splices, প্রান্ত মেরামত, জয়েন্ট ভর্তি |
| শেলফ জীবন | 2 থেকে 5 বছর ঠান্ডা এবং অন্ধকার সংরক্ষণ করা হয় | 3 থেকে 6 মাস, তাপ দ্বারা তীব্রভাবে সংক্ষিপ্ত |
| হ্যান্ডলিং | প্রসারিত করা যেতে পারে, কাটা এবং repositioned | পরিষ্কার থাকতে হবে এবং আগে থেকে প্রসারিত করা উচিত নয় |
| সাধারণ ব্যর্থতা | উদ্ধরণ প্রান্ত যেখানে পৃষ্ঠ তৈলাক্ত হয় | চাপ বা সময় কম হলে ফোস্কা এবং শূন্যতা |
ভলকানাইজড শব্দের চেয়ে উপাদান পছন্দের বিষয় বেশি
দুটি টেপ উভয়ই ভালকানাইজড রাবার হিসাবে বিক্রি করা যেতে পারে এবং এখনও ভিন্নভাবে আচরণ করে, কারণ প্রক্রিয়াটি নীচের পলিমার সম্পর্কে কিছুই বলে না। বেস রাবার তাপ প্রতিরোধের, তেল প্রতিরোধের এবং আবহাওয়া নির্ধারণ করে।
- প্রাকৃতিক রাবার: উচ্চ স্থিতিস্থাপকতা এবং টিয়ার শক্তি, মাঝারি তাপ প্রতিরোধের, স্প্লিসিং গামের জন্য একটি সাধারণ ভিত্তি।
- EPDM: চমৎকার ওজোন, জল এবং আবহাওয়া প্রতিরোধের, প্রায় মাইনাস 40 C থেকে 120 C পর্যন্ত আরামদায়ক, কিন্তু খনিজ তেলের ক্ষেত্রে দুর্বল।
- এনবিআর: গিয়ারবক্স এলাকা, হাইড্রোলিক রুম এবং মেশিন শপের জন্য তেল এবং জ্বালানী পছন্দ।
- নিওপ্রিন: বহিরঙ্গন এবং সাধারণ শিল্প সিলিংয়ের জন্য সুষম আবহাওয়া, তেল এবং শিখা আচরণ।
- সিলিকন: মোটামুটি মাইনাস 60 C থেকে 200 C, রাসায়নিকভাবে নিষ্ক্রিয়, প্রায়শই নির্দিষ্ট করা হয় যেখানে উচ্চ তাপ বা খাদ্যের যোগাযোগ জড়িত।
একটি বাস্তব উদাহরণ বিন্দু তোলে. একটি তৈলাক্ত টেক-আপ পুলির পাশে লাগানো একটি EPDM টেপ ফুলে যায় এবং কয়েক সপ্তাহের মধ্যে শক্তি হারিয়ে ফেলে, একই অবস্থানে একটি NBR টেপ বছরের পর বছর স্থায়ী হয়। কোন পরিমাণ সতর্ক ইনস্টলেশন ভুল পলিমারের জন্য ক্ষতিপূরণ দেয়।
যেখানে ভলকানাইজড রাবার টেপ ব্যবহার করা হয়
- পরিবাহক বেল্ট splicing এবং ক্ষেত্রে জরুরী মেরামত
- তারের জয়েন্টিং, জোতা মোড়ানো এবং বৈদ্যুতিক নিরোধক
- পাইপ, ট্যাঙ্ক এবং চুট জারা সুরক্ষা
- হপার, মিক্সার এবং স্লারি লাইনে রাবার লাইনিং মেরামত
- রোলার আচ্ছাদন এবং জীর্ণ রোলার উপর পৃষ্ঠ বিল্ড আপ
- গ্যাসকেট কাটা এবং শিমিং যেখানে একটি নরম রাবার স্তর প্রয়োজন
- উচ্চ গতির প্যাকেজিং এবং মুদ্রণ লাইনে বেল্ট প্রান্ত সুরক্ষা
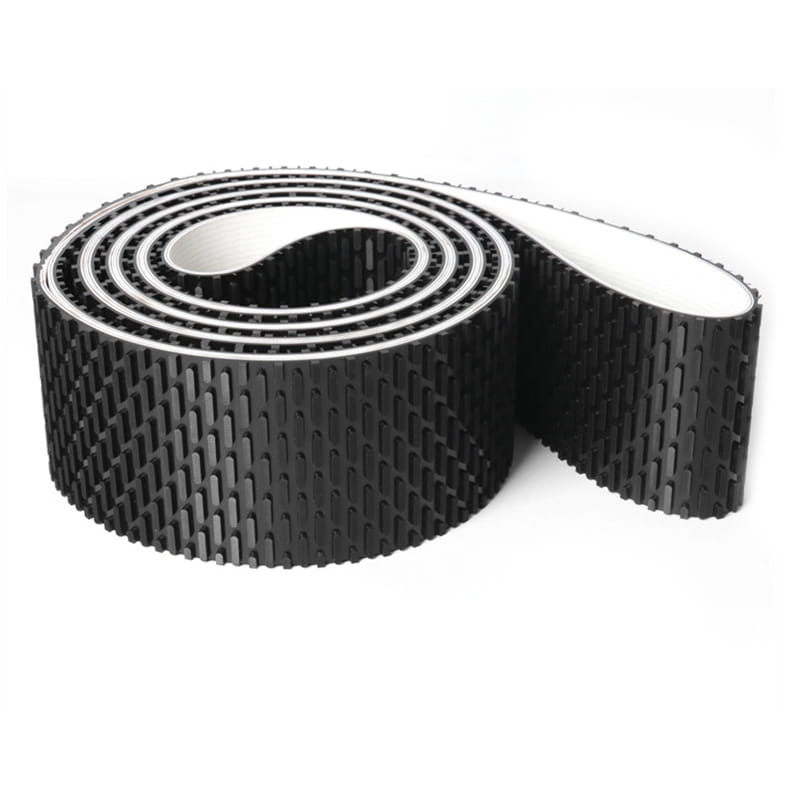
এই কাজের বেশিরভাগ ক্ষেত্রে টেপটি নিরাময় করা রাবারের একটি স্ট্রিপ যা রক্ষা করে বা সিল করে, এবং মানের প্রশ্নটি কেবল এটি বন্ধনে থাকে কিনা। ট্যাঙ্ক, ছুট এবং হপারে টেপ প্রায়ই একটি অস্থায়ী সমাধান। স্থায়ী সংস্করণ হল একটি ফ্যাক্টরি-বন্ডেড রাবারের চামড়া, যেমন একটি প্রলিপ্ত রাবার বেল্ট বা একটি রেখাযুক্ত প্যানেল, যেখানে রাবারের স্তরটি সরাসরি সাবস্ট্রেটের উপর ভালকানাইজ করা হয় এবং একটি স্ক্র্যাপার বা স্লারি স্রোত দ্বারা খোসা ছাড়ানো যায় না।
 প্রলিপ্ত রাবার বেল্ট পণ্য প্রস্তাবিত পণ্য দেখুন →
বেল্ট স্প্লিসিংয়ে ভলকানাইজড রাবার টেপ
স্প্লাইসিং হল যেখানে অপরিশোধিত টেপ তার স্থান অর্জন করে। একটি স্টেপ স্প্লাইস বেল্টের মৃতদেহটিকে, প্লাই দ্বারা প্লাই, একটি সিঁড়িতে খোলে। শূন্যস্থানটি অপরিশোধিত মাড়ি দিয়ে ভরা হয়, প্লিসগুলিকে আবার নীচে শুইয়ে দেওয়া হয় এবং জয়েন্টটি চাপা এবং উত্তপ্ত করা হয় যতক্ষণ না মাড়িটি আশেপাশের রাবারের সাথে সংযোগ স্থাপন করে। আঙুলের স্প্লাইস পাতলা বেল্টে একইভাবে কাজ করে, ধাপের পরিবর্তে ইন্টারলকিং আঙ্গুল ব্যবহার করে।
হট স্প্লাইস বা কোল্ড বন্ড
একটি গরম স্প্লাইস সাধারণত 1.5 থেকে 2 বার চাপ সহ 145 থেকে 155 সেন্টিগ্রেডে চলে এবং থাকার সময়টি বেল্ট পুরুত্ব এবং র্যাম্প টাইম প্রতি মিলিমিটার মোটামুটি এক মিনিট। তাই একটি 10 মিমি বেল্টের তাপমাত্রায় প্রায় 12 থেকে 15 মিনিটের প্রয়োজন হয়, একজন অধৈর্য ক্রু কখনও কখনও তিন বা চার মিনিটের জন্য নয়। একটি কোল্ড বন্ড পরিবর্তে একটি দুই-অংশের আঠালো ব্যবহার করে, প্রায় 30 মিনিটের মধ্যে হ্যান্ডলিং শক্তি এবং 24 ঘন্টার মধ্যে সম্পূর্ণ শক্তিতে পৌঁছায়। কোল্ড বন্ড সুবিধাজনক, কিন্তু তারা অবিচ্ছিন্ন রাবার নেটওয়ার্কের পরিবর্তে আনুগত্যের উপর নির্ভর করে।
 রাবার পরিবাহক বেল্ট পণ্য প্রস্তাবিত পণ্য দেখুন →
একই নিরাময় শৃঙ্খলা বেল্ট নিজেই প্রযোজ্য. ক্রমাগত লোডের অধীনে রাবার বেল্টগুলি প্রসারিত বা বিকৃত হতে পারে যখন তাপ, উত্তেজনা এবং মিসলাইনমেন্ট জমা হতে দেওয়া হয়। টেপ মেরামত শুধুমাত্র তখনই ধরে থাকে যখন নীচের বেল্টটি এখনও মাত্রাগতভাবে স্থিতিশীল থাকে এবং পুলির প্রান্তিককরণ সংশোধন করা হয়। নীতি সমানভাবে প্রযোজ্য রাবার সিঙ্ক্রোনাস বেল্ট , যেখানে একটি জয়েন্ট বা একটি প্যাচ যা দাঁতের প্রোফাইল পরিবর্তন করে কয়েক দিনের মধ্যে পুলিকে ক্ষতিগ্রস্ত করবে।
অর্ডার করার আগে নিশ্চিত করতে স্পেসিফিকেশন
ভলকানাইজড রাবার টেপের জন্য সাধারণ স্পেসিফিকেশন রেঞ্জ এবং পরিষেবাতে প্রতিটি মান গুরুত্বপূর্ণ। | প্যারামিটার | সাধারণ পরিসীমা | কেন এটা গুরুত্বপূর্ণ |
| পুরুত্ব | 0.5 থেকে 5 মিমি, প্রায়শই প্লাস বা বিয়োগ 0.1 মিমি | যৌথ বেধ এবং প্রেস ভিতরে ক্লিয়ারেন্স |
| প্রস্থ | 10 থেকে 500 মিমি | পাস প্রতি কভারেজ এবং প্রান্ত এ বর্জ্য |
| কঠোরতা | 40 থেকে 80 তীরে A | টেপটি কতটা রুক্ষ পৃষ্ঠের সাথে সামঞ্জস্যপূর্ণ |
| প্রসার্য শক্তি | 5 থেকে 25 MPa | উত্তেজনার সময় ছিঁড়ে যাওয়ার প্রতিরোধ |
| বিরতি এ দীর্ঘতা | 200 থেকে 600 শতাংশ | একটি বাঁকা বা নমনীয় জয়েন্ট অনুসরণ করার ক্ষমতা |
| পরিষেবার তাপমাত্রা | পলিমারের উপর নির্ভর করে মাইনাস 60 থেকে 200 সে | গরম বা ঠাণ্ডা লাইনে জীবন সীল করুন |
| অস্তরক শক্তি | 15 থেকে 25 কেভি প্রতি মিমি | তারের এবং সুইচগিয়ারের কাজে নিরোধক মান |
| নিরাময় সময়সূচী | 5 থেকে 15 মিনিটের জন্য 140 থেকে 160 সে | একটি গরম স্প্লাইসের চূড়ান্ত শক্তি |
| শেলফ জীবন | 3 থেকে 6 মাস নিরাময়, 2 থেকে 5 বছর নিরাময় | স্টক পরিকল্পনা এবং স্ক্র্যাপ নিয়ন্ত্রণ |
নির্বাচন চেকলিস্ট
- জয়েন্ট নিরাময় এবং ক্রস লিঙ্ক, বা শুধুমাত্র সীল আবশ্যক কিনা নিশ্চিত করুন.
- পলিমারকে তরল, তাপমাত্রা এবং ওজোন এক্সপোজারের সাথে মিলিয়ে নিন।
- বেধ নির্বাচন করার আগে জয়েন্টের গভীরতা পরিমাপ করুন, পরে নয়।
- চাপ এবং থাকার সময় সহ লিখিতভাবে নিরাময়ের সময়সূচী জিজ্ঞাসা করুন।
- শেলফ লাইফ তারিখ পরীক্ষা করুন, শুধু ব্যাচ নম্বর নয়।
- শুধুমাত্র একটি গ্রেড নামের চেয়ে শংসাপত্রে প্রসার্য শক্তি এবং কঠোরতার পরিসংখ্যানের জন্য অনুরোধ করুন।
- একটি ছোট দৈর্ঘ্য কিনুন এবং একটি সম্পূর্ণ রোল করার আগে একটি পরীক্ষা স্প্লাইস চালান।
স্টোরেজ এবং হ্যান্ডলিং
- 5 থেকে 25 ডিগ্রি সেলসিয়াসের মধ্যে অপরিশোধিত মাড়ি রাখুন, তার আসল মোড়কে, সূর্যালোক, ওজোন উত্স এবং বৈদ্যুতিক মোটর থেকে দূরে।
- অকার্যকর টেপের উপরে কখনই ভারী রোলগুলি স্তূপাকার করবেন না; এটি ঠান্ডা প্রবাহিত হয় এবং সহনশীলতার বাইরে বিকৃত হয়।
- একটি দ্রাবক-মুক্ত ক্লিনার দিয়ে সাবস্ট্রেটটি পরিষ্কার করুন। দ্রাবক অবশিষ্টাংশ ক্রস লিঙ্কিং ব্লক করে এবং ফোস্কা সৃষ্টি করে।
- একটি ধারালো ব্লেড দিয়ে কাটা। এলোমেলো প্রান্ত বাতাস আটকে রাখে এবং সমাপ্ত জয়েন্টে শূন্যতা তৈরি করে।
- নিরাময় করা টেপ সমতল এবং সরাসরি সূর্যের বাইরে সংরক্ষণ করুন। এটি আঠার চেয়ে অনেক বেশি সময় ধরে রাখে, তবে বয়সের সাথে সাথে এটি এখনও শক্ত হয়।
টেপ একটি দীর্ঘ অংশের তালিকায় একটি ছোট লাইন আইটেম, এবং এটি খুব কমই একটি প্রকল্প বন্ধ হওয়ার কারণ। যাইহোক, এটি একটি ঘন ঘন কারণ একটি বেল্ট মেরামতের তিন সপ্তাহ পরে ব্যর্থ হয়, যে কারণে স্পেসিফিকেশনটি বেল্টের মতোই মনোযোগের দাবি রাখে।
ক্রেতাদের জন্য যারা বিভিন্ন ধরনের মেশিন জুড়ে কাজ করে, এটি একটি সরবরাহকারীর কাছ থেকে টেপ এবং বেল্ট পেতে সহায়তা করে যে এটি যে হার্ডওয়্যারে বসে তাও বুঝতে পারে। রাবার সিঙ্ক্রোনাস বেল্ট, ফ্ল্যাট বেল্ট, কনভেয়ার বেল্ট, রিবড বেল্ট, স্যান্ডার বেল্ট, ভি বেল্ট, সিলিকন বেল্ট এবং ম্যাচিং পুলি তৈরি করে এমন একটি প্রস্তুতকারক সাধারণত পরীক্ষার রিপোর্ট এবং কারখানার নথিপত্র সহ এটি ব্যবহার করা রাবারের যৌগগুলির জন্য কঠোরতা, প্রসার্য এবং নিরাময় ডেটা প্রকাশ করবে। কাস্টম ওয়ার্ক সেই ছবির অংশ: 8600 মিমি পর্যন্ত লম্বা-পিচ ছাঁচ, অ-মানক প্রস্থ, এবং উদ্দেশ্য-নির্মিত আইটেম যেমন কাটা, গোলা বা মাছ প্রক্রিয়াকরণ লাইনের জন্য বেল্ট যেখানে একটি আদর্শ ক্যাটালগ নম্বর বিদ্যমান নেই। যখন টেপ এবং বেল্ট একই প্রযুক্তিগত উত্স থেকে আসে, তখন নিরাময়ের সময়সূচী, কঠোরতা এবং পলিমারের ধরন প্রথম নমুনা থেকে দশম পুনঃক্রম পর্যন্ত সামঞ্জস্যপূর্ণ থাকে এবং মেরামত যতদিন হওয়া উচিত ততক্ষণ স্থায়ী হয়।
 বিশেষ প্রক্রিয়াকরণ বেল্ট পণ্য প্রস্তাবিত পণ্য দেখুন →